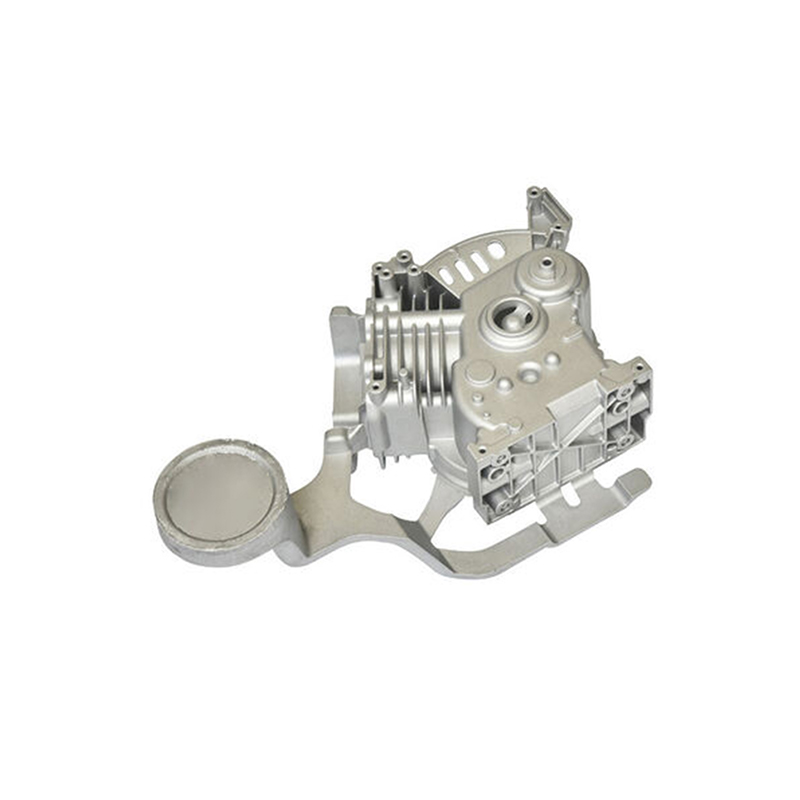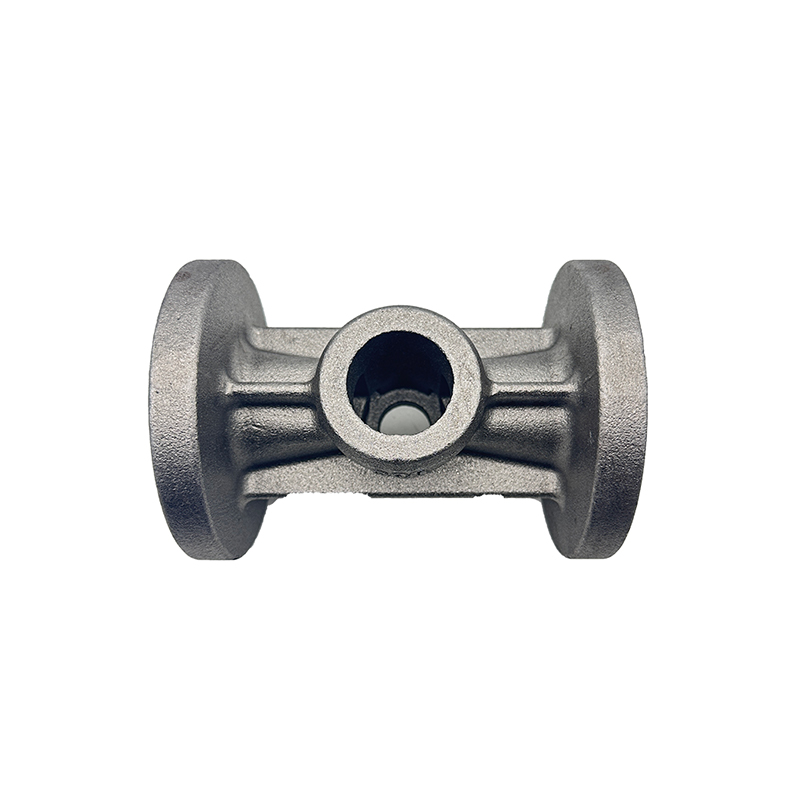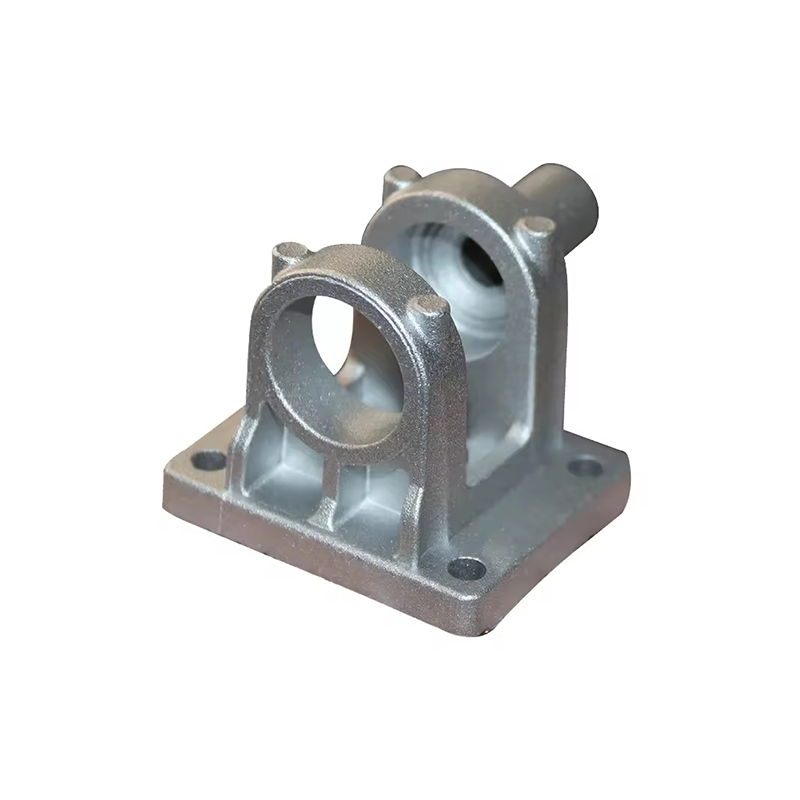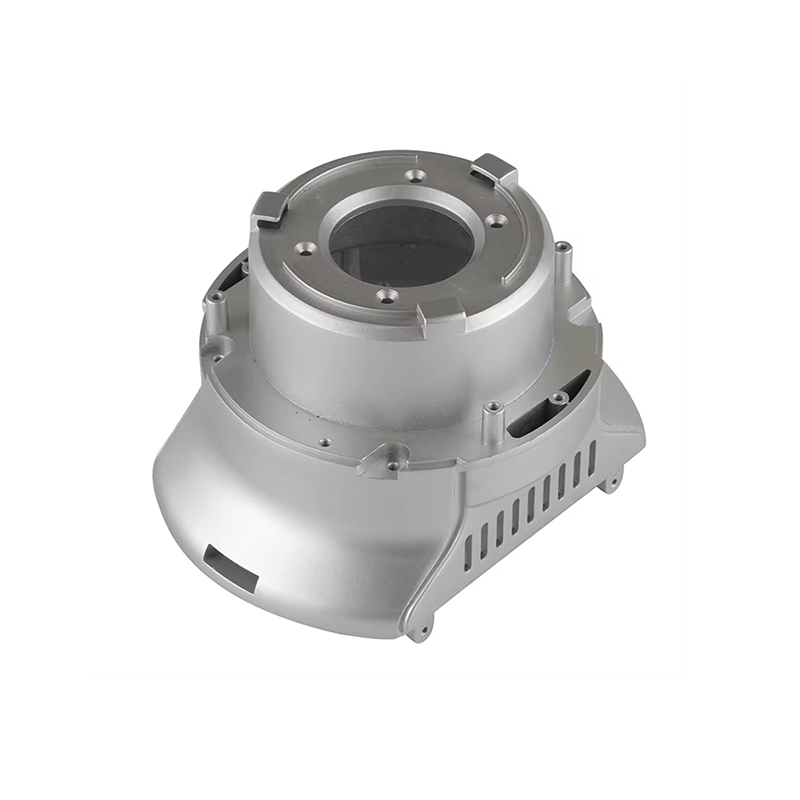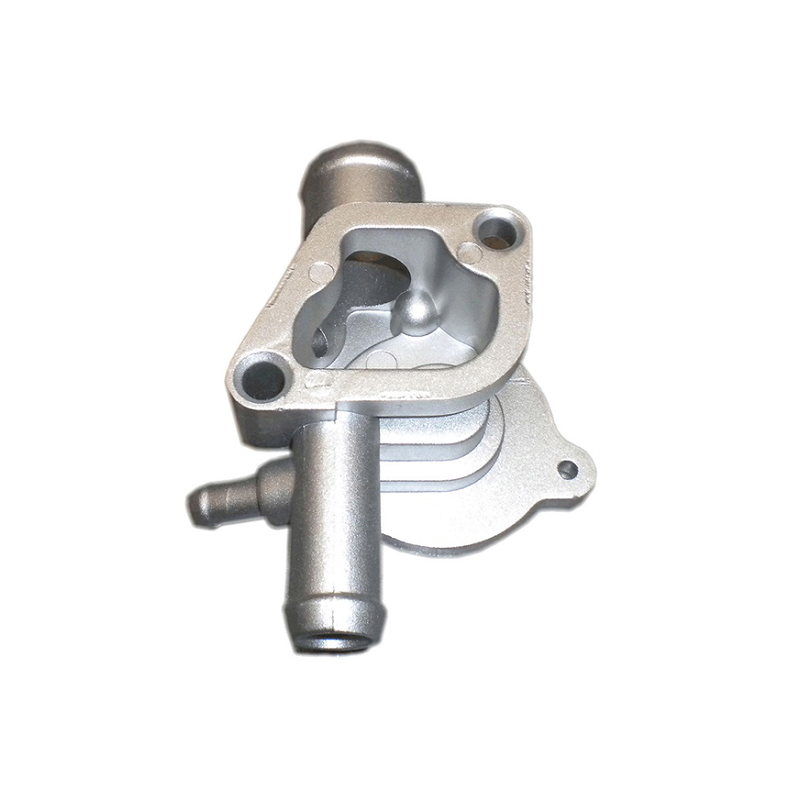
A trykstøbning køleplade er en termisk styringskomponent fremstillet ved at sprøjte smeltet metal - oftest en aluminiumslegering - ind i en præcisionsfremstillet stålform under højt tryk. Formen definerer alle geometriske træk ved den færdige del: basen, finne-arrayet, monteringsknaster og alle integrerede strukturelle eller elektriske funktioner. Når først metallet størkner, og formen åbner, er den resulterende køleplade geometrisk tæt på sin endelige form, hvilket kræver lidt eller ingen sekundær bearbejdning før brug.
Køleplader fungerer generelt ved at trække termisk energi væk fra en varmegenererende komponent - en krafttransistor, CPU, LED-modul eller motorcontroller - og sprede denne energi til den omgivende luft eller en kølevæske. En trykstøbning køleplade opnår dette gennem den iboende termiske ledningsevne af sin metallegering og gennem det store overfladeareal, der skabes af dens finnestrukturer, som maksimerer kontakten mellem komponenten og det omgivende kølemedium.
Trykstøbning er en af flere fremstillingsmetoder, der bruges til at fremstille køleplader - andre omfatter ekstrudering, udskæring, smedning og konstruktion med bundet finne - men den indtager en særpræget position på grund af dens evne til at producere komplekse tredimensionelle geometrier ved høj volumen og med fremragende del-til-del-konsistens. Hvor ekstrudering er begrænset til ensartede todimensionelle tværsnit, kan trykstøbning producere finner, der varierer i højde, stigning og orientering på tværs af en enkelt komponent, integrere monteringsbeslag og indvendige kanaler og rumme underskæringer og hule funktioner, som ville være umulige at ekstrudere.
Trykstøbningsprocessen for køleplader
At forstå, hvordan trykstøbning virker, hjælper med at forklare både mulighederne og begrænsningerne ved køleplader, der er fremstillet på denne måde. Processen udfolder sig i flere veldefinerede faser.
Formdesign og forberedelse
Grundlaget for enhver formstøbt køleplade er stålformen, også kaldet matricen. Den består af to halvdele: den dække den halve , som danner den ene side af komponenten, og den ejektor die halvdel , som danner den anden og indeholder udkasterstifterne, der bruges til at skubbe den færdige støbning ud efter størkning. Linjen, hvor de to halvdele mødes, er kendt som skillelinjen, og dens placering skal omhyggeligt vælges af værktøjsdesigneren for at sikre, at den færdige støbning glider rent af dækslets halvdel og forbliver i ejektorhalvdelen, når formen åbner.
Selve matricen er typisk bearbejdet af hærdet H13 eller lignende værktøjsstål, der er i stand til at modstå tusindvis af højtryks- og højtemperaturindsprøjtningscyklusser. At designe en matrice til en kompleks køleplade - med mange tynde finner, tætte tolerancer og integrerede funktioner - er en betydelig ingeniørvirksomhed. Matricedesignet skal tage højde for metalstrømningsbaner, kølekanalpositioner inden i matricen, port- og løberplaceringer og udluftningsarrangementer for at tillade indespærret luft at undslippe under injektion.
Metalsmeltning og -injektion
Når matricen er klargjort og fastspændt lukket under højt hydraulisk tryk, sprøjtes smeltet aluminiumslegering - holdt ved en temperatur typisk mellem 620 °C og 700 °C afhængigt af legeringen - ind i matricehulrummet ved tryk fra ca. 10 til 175 MPa (1.500 til 25.000 psi) for aluminium. Dette høje indsprøjtningstryk tvinger det smeltede metal til at fylde hver eneste detalje i formhulrummet, inklusive tynde finner og små træk, før det når at størkne.
Der er to hovedvarianter af trykstøbeprocessen, der er relevante for kølepladeproduktion:
- Varmt kammer trykstøbning: Injektionsmekanismen er nedsænket i det smeltede metalreservoir. Denne metode er hurtigere og velegnet til legeringer med lavere smeltepunkt, såsom zink. Den er ikke egnet til aluminium, som ville beskadige de nedsænkede komponenter.
- Koldkammer trykstøbning: Anvendes til aluminium og andre højeresmeltende legeringer. Det smeltede metal hældes ind i injektionskammeret separat for hvert skud. Selvom det er lidt langsommere end varmt kammer, opnår det de høje tryk, der kræves til trykstøbning af aluminium, og det er standardprocessen for køleplader i aluminium.
Størkning, udstødning og trimning
Efter injektion størkner metallet hurtigt - inden for få sekunder - da det overfører varme til den afkølede stålmatrice. Derefter åbnes matricen, og ejektorstiftpladen driver alle ejektorstifter samtidigt med lige stor kraft og skubber støbegodset rent ud af ejektorhalvdelen uden forvrængning. Omhyggelig placering af ejektorstiften er afgørende: stifter, der er placeret uhensigtsmæssigt, kan efterlade mærker på kølepladens overflade eller forårsage lokal belastning, der deformerer tynde finner under udkastning.
Den udstødte del bærer stadig indløbet (det størknede metal i indsprøjtningsåbningen), løbere og eventuelt overløbsmateriale fra udluftningssystemet. Disse fjernes ved trimning - enten i en dedikeret trimpresse eller i hånden - før kølepladen flyttes til sekundære operationer. Nogle blitz (tynde metalfinner ved skillelinjen) kan også kræve fjernelse.
Sekundære operationer
Afhængigt af applikationens krav kan trykstøbte køleplader gennemgå sekundære bearbejdningsoperationer for at opnå snævrere tolerancer på kritiske dimensioner - såsom planheden af monteringsoverfladen, der er i kontakt med den elektroniske komponent - der ikke pålideligt kan holdes i støbt tilstand. Boring, anboring og fræsning er almindelige sekundære operationer. I højvolumenproduktion udføres disse sekundære trin ofte på CNC-bearbejdningscentre på linje med trykstøbecellen, hvilket holder cyklustider korte.
Materialer, der bruges i trykstøbning køleplader
Valget af legering er en af de mest konsekvensbeslutninger inden for trykstøbning af kølepladedesign, fordi det direkte styrer termisk ledningsevne, støbeevne, mekanisk styrke og vægt.
Aluminiumslegeringer: Det dominerende valg
Aluminiumslegeringer tegner sig for langt de fleste trykstøbte køleplader af en kombination af årsager: aluminiums iboende termiske ledningsevne, dets lave massefylde (omtrent en tredjedel af stål), dets naturlige oxidlag, der er modstandsdygtigt over for korrosion, dets fremragende støbeevne ved kommercielt opnåelige temperaturer og dets let tilgængelighed og genanvendelighed. De to aluminiumlegeringer, der oftest specificeres til trykstøbte køleplader, er:
| Legering | Termisk ledningsevne | Nøglekarakteristika | Bedst egnet til |
|---|---|---|---|
| A380 | ~96 W/m·K | Generelle formål trykstøbning legering; fremragende fluiditet, dimensionsstabilitet og bearbejdelighed; god korrosionsbestandighed; accepterer anodisering og pulverlakering | Forbrugerelektronik, LED-huse, bilkomponenter, telekommunikationsudstyr |
| ADC12 (A383) | ~92–96 W/m·K | Højt siliciumindhold giver overlegen fluiditet til tyndvæggede og komplekse geometrier; lidt lavere mekanisk styrke end A380; populær i japanske og asiatiske forsyningskæder | Komplekse tyndvæggede køleplader, forbrugerelektronik, computerudstyr |
| A356 / A357 | ~151–160 W/m·K | Betydelig højere varmeledningsevne end A380; kræver lavtryks- eller gravitationsstøbning frem for højtryksstøbning; varmebehandles | Højtydende termiske applikationer, hvor ledningsevne er prioriteret |
| Zinklegeringer (Zamak) | ~110 W/m·K | Højere densitet end aluminium; meget god overfladefinish og dimensionsnøjagtighed; lavere smeltepunkt passer til trykstøbning med varmt kammer; tungere end tilsvarende aluminium | Små, meget detaljerede komponenter; applikationer, hvor vægten er mindre kritisk |
Det er værd at bemærke en iboende afvejning i trykstøbelegeringer af aluminium: siliciumindholdet, der giver A380 og ADC12 deres fremragende støbeevne og flydende evne, reducerer også deres termiske ledningsevne sammenlignet med smedede eller gravitationsstøbte legeringer. Rent aluminium har en termisk ledningsevne på ca. 237 W/m·K; trykstøbelegeringen A380 opnår kun omkring 96 W/m·K. Ingeniører, der kræver højere ledningsevne, specificerer nogle gange A356.0 fremstillet ved lavtryksstøbning eller gravitationsstøbning, idet de accepterer en langsommere og noget dyrere proces i bytte for overlegen termisk ydeevne.
Nye materialer
Løbende materialeforskning udvider mulighederne for kølepladedesignere. Kompositmaterialer, der inkorporerer keramiske partikler eller kulfibre, bliver undersøgt til applikationer, der kræver både høj varmeledningsevne og lav vægt ud over, hvad standardaluminiumslegeringer kan give. Grafenforstærkede nanokompositter repræsenterer en langsigtet forskningsretning med potentiale for dramatiske forbedringer i termisk ledningsevne, hvis de med succes kan integreres i kommercielt skalerbare trykstøbeprocesser.
Designovervejelser for trykstøbning køleplader
Den geometriske frihed ved trykstøbning er betydelig sammenlignet med ekstrudering, men den er ikke ubegrænset. Effektivt kølepladedesign til trykstøbning kræver omhyggelig samtidig overvejelse af termisk ydeevne, fremstillingsevne og mekanisk integritet.
Fingeometri og tæthed
Finner er den primære mekanisme, hvorved en køleplade øger dens effektive overfladeareal. I en trykstøbt køleplade kan finnerne orienteres i flere retninger, varieres i højde og tykkelse på tværs af delen og arrangeres i stift, lige, tværsnit eller radiale konfigurationer, som ville være umulige at ekstrudere. De vigtigste geometriske parametre omfatter:
- Finnehøjde: Højere finner øger overfladearealet, men øger også dybden af matricehulrummet, hvilket gør fyldning af tynde finner med smeltet metal mere udfordrende og øger risikoen for kolde lukker (ufuldstændige fyldninger) eller porøsitet.
- Finnetykkelse: Tyndere finner giver flere finner pr. breddeenhed (højere finnedensitet) og dermed større overfladeareal, men der er praktiske nedre grænser - typisk omkring 1,0-1,5 mm for trykstøbning af aluminium - under hvilke pålidelig fyldning ikke kan garanteres.
- Finnestigning (mellemrum): Lameller med tættere hældninger øger overfladearealet, men begrænser luftstrømmen mellem finnerne, hvilket potentielt reducerer konvektiv varmeoverførsel. Optimal pitch afhænger af, om kølingen er naturlig konvektion eller forceret luftstrøm, og af hastigheden af denne luftstrøm.
- Finneform: Stiftfinner (cylindriske eller firkantede stolper) fungerer godt under stødende luftstrøm fra en direkte monteret ventilator. Lige parallelle finner fungerer bedst, når luftstrømmen kanaliseres langs deres længde. Radialfinnearrangementer er almindelige i runde LED-køleplader, hvor naturlig konvektion dominerer.
Grundtykkelse og fladhed
Kølepladens bundplade - den faste sektion, der kommer i kontakt med den varmegenererende komponent - skal være tyk nok til at sprede varme sideværts fra kontaktpunktet over hele finnerækken, men ikke så tyk, at det tilføjer unødvendig vægt og materialeomkostninger. Grundtykkelsen bestemmes af den termiske spredningsmodstand, der kræves, og af den nødvendige stivhed for at forhindre vridning under trykstøbeprocessen og under drift. Grundfladens planhed er kritisk: Selv små mellemrum mellem varmekilden og kølepladen indfører betydelig yderligere termisk modstand. CNC-bearbejdning af monteringsfladen efter støbning er ofte specificeret for at sikre planhed inden for 0,05–0,1 mm.
Udkastvinkler
Trækvinkler - den lille tilspidsning, der påføres alle lodrette overflader af matricehulrummet - er et grundlæggende krav til trykstøbeprocessen. Uden træk ville støbningen låse sig til matricevæggene, efterhånden som den størkner og trækker sig sammen, hvilket gør udstødning umulig eller forårsager rivning af delen. Standard trækvinkler for trykstøbning af aluminium er typisk 0,5° til 2° for udvendige overflader og 1° til 3° for indvendige overflader (kerner). For kølepladefinner betyder trækvinklerne, at finnerne er lidt tykkere ved bunden end ved spidsen, hvilket under alle omstændigheder er strukturelt fordelagtigt.
Vægtykkelsesensartethed
Pludselige ændringer i vægtykkelse forårsager ujævne størkningshastigheder, hvilket kan føre til porøsitet, krympehuller og resterende spændinger i støbningen. Designere tilstræber en så ensartet vægtykkelse som muligt på tværs af delen, ved at bruge generøse radier ved tykkelsesovergange og undgå isolerede tykke sektioner (som er de sidste til at størkne og dermed mest tilbøjelige til at krympe). For køleplader betyder dette, at fin-til-bund-forbindelsen og eventuelle integrerede fremspring eller monteringspuder skal afrundes omhyggeligt.
Skillelinje og ejektorstift placering
Skillelinjens placering påvirker både udseendet af den færdige køleplade og dens dimensionelle nøjagtighed. Blink- og vidnemærker ved skillelinjen er uundgåelige, og deres placering bør vælges for at minimere påvirkningen af funktionelle overflader. Ejektorstiftmærker på kølepladens overflade er ligeledes uundgåelige, og deres placering skal planlægges, så de ikke påvirker komponentmonteringsoverfladen eller nogen overflade, der vil være synlig i det endelige produkt.
Overfladebehandlinger til trykstøbning køleplader
Støbte aluminiumsoverflader er funktionelle, men kan forbedres i både termisk ydeevne og holdbarhed gennem en række overfladebehandlingsmuligheder.
Anodisering
Anodisering is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
Bemærk: Standard A380 aluminiumslegering er ikke ideel til anodisering på grund af dets høje indhold af silicium og kobber, som giver en ujævn, mørk eller plettet anodiseret finish. Til applikationer, der kræver et anodiseret udseende af høj kvalitet, bør en lavere siliciumlegering, såsom A360 eller ADC1, specificeres.
Pulverlakering
Pulvercoating påfører et tørt polymerpulver elektrostatisk på kølepladens overflade, som derefter hærdes i en ovn for at danne en holdbar, ensartet film. Det giver god korrosionsbeskyttelse og tillader en bred vifte af farver. Ligesom anodisering har polymerbelægningen lav varmeledningsevne, så dens tykkelse bør minimeres (typisk 60-100 µm) på termisk kritiske overflader. Pulvercoating er kompatibel med A380 og de fleste andre trykstøbelegeringer af aluminium.
Skudsprængning og tumbling
Kugleblæsning eller perleblæsning. Den støbte overflade fjerner resterende flash, forbedrer overfladeens ensartethed og øger overfladens ruhed - hvilket marginalt øger det effektive overfladeareal til varmeoverførsel. Tumbling opnår lignende resultater for mindre komponenter, der behandles i batches. Disse behandlinger anvendes ofte som et forberedende trin før anodisering eller maling.
Galvanisering
I applikationer, der kræver øget overfladehårdhed, elektrisk ledningsevne eller specifikke æstetiske egenskaber, er galvanisering med nikkel, krom eller andre metaller en mulighed. Fornikling giver især fremragende korrosionsbestandighed og en glat overfladefinish og bruges i nogle telekommunikations- og militærelektronikapplikationer.
Fordele ved støbte køleplader
Trykstøbning tilbyder en række fordele, der gør det til den foretrukne fremstillingsrute for køleplader i mange anvendelsessammenhænge:
- Kompleks tredimensionel geometri: Trykstøbning kan producere finne-arrays med varierende orientering, integrerede monteringsfunktioner, kanaler og fremspring i en enkelt operation - geometrier, der er umulige eller uoverkommeligt dyre ved enhver anden metode.
- Høje produktionshastigheder: Koldkammer trykstøbemaskiner kan opnå cyklustider i størrelsesordenen et til tre minutter pr. skud for typiske kølepladestørrelser, hvilket muliggør meget høj gennemstrømning, når først værktøjet er etableret. Dette gør trykstøbning meget omkostningskonkurrencedygtig for store produktionsvolumener.
- Fremragende dimensionel konsistens: Alle støbegods fra en given matrice er ekstremt tætte i dimensioner, hvilket er vigtigt for elektronikmontage, hvor køleplader skal passe præcist sammen med standardiserede komponentpakker og kabinetter.
- Strukturel integritet: Trykstøbte køleplader er mekanisk robuste, i stand til at modstå vibrationer, stød og de mekaniske belastninger, der påføres under montering. Dette gør dem særligt værdifulde i bil- og industrimiljøer.
- Nær-net-form produktion: Den støbte del tilnærmer sig dens endelige geometri, hvilket reducerer omfanget af sekundær bearbejdning og materialespild sammenlignet med bearbejdning af en køleplade fra solid billet.
- Integration af flere funktioner: Monteringsbeslag, kabelstyringsfunktioner, kabinetvægge og køleprofiler kan alle indarbejdes i en enkelt trykstøbt del, hvilket reducerer antallet af separate komponenter, monteringsoperationer og potentielle termiske grænsefladesamlinger i det endelige produkt.
Begrænsninger og udfordringer ved støbte køleplader
På trods af sine styrker er trykstøbning ikke den optimale løsning i enhver situation. Ingeniører bør være opmærksomme på dets vigtigste begrænsninger:
- Høje værktøjsomkostninger: Stålstøbning til aluminiumsstøbning er dyre - typisk fra flere tusinde til titusindvis af pund afhængigt af kompleksitet - hvilket gør trykstøbning uøkonomisk for små produktionsmængder. Nulpunktspunktet i forhold til bearbejdning fra faste eller andre processer afhænger af delens kompleksitet og volumen, men trykstøbning bliver generelt attraktiv over et par tusinde dele om året.
- Porøsitet: Højtryksstøbning kan fange luft i matricehulrummet, hvilket fører til porøsitet i støbningen. Dette er især problematisk for køleplader, der vil blive udsat for tryk (såsom væskekølede koldpladedesign) eller for dele, der kræver varmebehandling efter støbning. Halvsolid trykstøbning og vakuum-assisteret trykstøbning er procesvarianter, der reducerer porøsiteten betydeligt, med ekstra procesomkostninger.
- Lavere varmeledningsevne end andre aluminiumsformer: Som nævnt ovenfor reducerer de siliciumrige legeringer, der giver aluminiums trykstøbning dens fremragende fluiditet, også termisk ledningsevne i forhold til smedelegeringer eller lavere siliciumstøbelegeringer. For applikationer med ekstreme termiske krav kan dette være en begrænsende faktor.
- Begrænsninger for finformatforhold: Meget tynde, meget høje finner er svære at fylde pålideligt med højtrykstrykstøbning. Hvis applikationen kræver en ekstrem høj finnedensitet eller størrelsesforhold ud over, hvad trykstøbning pålideligt kan opnå, kan afskallede eller limede køleplader være mere passende.
- Designændringer er dyre: Det er dyrt at modificere matricen, efter at den er blevet fremstillet. I modsætning til ekstruderede køleplader - hvor en ny ekstruderingsmatrice er relativt billig - kan ændring af en trykstøbt køleplades design kræve betydelig omarbejdning eller en helt ny matrice.
Trykstøbning vs. andre fremstillingsmetoder for køleplader
| Metode | Design kompleksitet | Termisk ledningsevne | Værktøjsomkostninger | Enhedspris (høj volumen) | Bedst til |
|---|---|---|---|---|---|
| Støbning | Meget høj (3D) | Moderat (~96 W/m·K) | Høj | Lav | Komplekse former, høj volumen, integrerede funktioner |
| Ekstrudering | Moderat (2D-profil) | God (~150-200 W/m·K) | Lav | Meget lav | Simple ensartede tværsnit, medium volumen |
| Skiløb | Høj (thin dense fins) | Meget godt | Moderat | Moderat | Høj fin density, high performance, moderate volume |
| Smedning | Moderat | Fremragende | Moderat–High | Moderat | Høj strength, high thermal performance |
| Bonded Fin | Meget høj | Fremragende (copper fins) | Lav–Moderate | Høj | Ultrahøj ydeevne, brugerdefinerede designs, lav lydstyrke |
| CNC bearbejdning | Meget høj | Fremragende | Lav (no tooling) | Meget høj | Prototyper, meget lav volumen, højeste præcision |
Anvendelser af trykstøbning køleplader
Kombinationen af geometrisk frihed, mekanisk robusthed og produktionseffektivitet gør trykstøbte køleplader til den foretrukne løsning på tværs af en lang række industrier og produktkategorier.
LED belysning
LED-armaturer - især industribelysning, gadebelysning og vækstlys til havebrug - er et af de største og hurtigst voksende anvendelsesområder for trykstøbte køleplader. Den cirkulære eller polygonale geometri af mange LED-arrays, kombineret med behovet for at integrere det optiske hus, monteringspunkter og finne-array i en enkelt kompakt og æstetisk betragtet komponent, er ideel til trykstøbning. Veldesignede trykstøbte LED-køleplader kan reducere termisk modstand med op til 20 % sammenlignet med tilsvarende ekstruderede designs, hvilket direkte forbedrer LED-forbindelsestemperatur, effektivitet og levetid.
Bilelektronik
Elektrificeringen af køretøjer – elektriske motorer, invertere, indbyggede opladere, batteristyringssystemer og avanceret førerassistanceelektronik – har dramatisk øget kravene til termisk styring af bilkomponenter. Køleplader i trykstøbt aluminium er meget udbredt i disse applikationer, fordi de kombinerer høj mekanisk styrke (til at modstå vibrationer og mekaniske belastninger), god termisk ydeevne, kompatibilitet med overfladebehandlinger til biler og evnen til at integrere komplekse monterings- og tætningsfunktioner. Invertere til elektriske køretøjer er især afhængige af brugerdefinerede trykstøbte køleplader eller kolde plader som et vigtigt strukturelt og termisk styringselement.
Telekommunikation og netværksinfrastruktur
Basestationsudstyr, RF-effektforstærkere og netværksswitches genererer betydelig varme i tæt pakkede kabinetter. Trykstøbte køleplader gør det muligt at integrere termisk styring direkte i udstyrshuset, hvilket eliminerer behovet for separate kølepladekomponenter og reducerer antallet af termiske grænseflader i varmevejen. De kompakte, komplekse geometrier, der kan opnås ved trykstøbning, passer godt til de rumlige begrænsninger af moderne telekommunikationsudstyr.
Industriel kraftelektronik
Frekvensomformere, strømomformere, svejseudstyr og industrielle motorcontrollere kræver alle robuste køleplader med lang levetid, der er i stand til at fungere pålideligt i miljøer, der kan involvere vibrationer, forurening og termisk cyklus. Trykstøbte køleplader i disse applikationer integrerer ofte monteringsfunktioner til effektmoduler (IGBT'er, tyristorer, MOSFET'er) direkte i støbningen, hvilket reducerer samlingens kompleksitet og sikrer repeterbar, veldefineret kontakt mellem komponenten og kølepladen.
Forbrugerelektronik
Fra spillekonsoller og set-top-bokse til strømforsyninger og lydforstærkere, forbrugerelektronikprodukter nyder godt af trykstøbte køleplader, når deres formkrav – cirkulære, L-formede eller på anden måde ikke-prismatiske – gør ekstrudering upraktisk. Omkostningseffektiviteten ved trykstøbning ved store mængder passer også til massemarkedsproduktionsmiljøet for forbrugerelektronik.
Kvalitetskontrol i støbning af kølepladeproduktion
At sikre ensartet kvalitet i trykstøbte køleplader kræver systematisk kontrol på flere stadier af produktionsprocessen. De vigtigste kvalitetskontrolforanstaltninger omfatter:
- Bekræftelse af indgående materiale: Bekræftelse af legeringssammensætningen af hver smelteladning ved spektrografisk analyse før støbning begynder.
- Overvågning af procesparameter: Registrering og styring af injektionstryk, metaltemperatur, matricetemperatur og cyklustid for hvert skud for at detektere procesdrift, før det producerer defekte dele.
- Dimensionel inspektion: Brug af koordinatmålemaskiner (CMM'er) eller målearmaturer til at verificere kritiske dimensioner - især montering af overfladefladhed og finnestigning - på statistisk stikprøvebasis.
- Porøsitetsdetektion: Røntgeninspektion eller CT-scanning til applikationer, hvor intern porøsitet er uacceptabel, såsom tryktætte væskekølekomponenter.
- Termisk ydeevne validering: Termisk modstandstest ved hjælp af kalibrerede testopsætninger for at verificere, at køleplader opfylder deres specificerede termiske ydeevne før frigivelse til produktion.
Konklusion
Trykstøbte køleplader repræsenterer en yderst dygtig og bredt anvendt løsning til termisk styring af elektroniske og strømsystemer på tværs af industrier lige fra forbrugerelektronik og LED-belysning til bilelektrificering og industriel strømkonvertering. Deres evne til at producere komplekse tredimensionelle finnegeometrier, integrere flere funktionelle funktioner i en enkelt komponent og levere ensartet kvalitet ved høje produktionsvolumener giver dem fordele, som ingen anden fremstillingsproces gentager fuldt ud.
Den tekniske beslutning om at specificere en trykstøbt køleplade kræver omhyggelig afbalancering af kravene til termisk ledningsevne, geometrisk kompleksitet, produktionsvolumen, værktøjsinvestering og behov for overfladefinish. Når disse faktorer stemmer overens - især når produktionsvolumen er høj, er geometrien kompleks, og mekanisk robusthed betyder noget sammen med termisk ydeevne - er trykstøbning konsekvent det mest effektive og økonomiske valg. Efterhånden som strømtætheder i elektronik fortsætter med at stige, og termisk styring bliver stadig mere kritisk for produktets pålidelighed, vil trykstøbning køleplader forblive en hjørnestensteknologi i den termiske ingeniørs værktøjssæt.