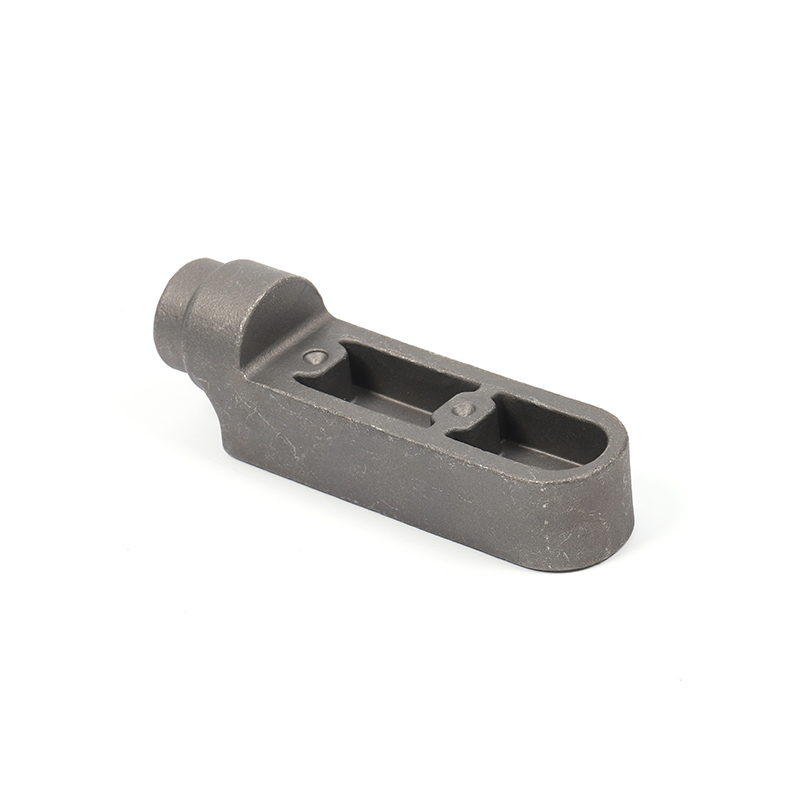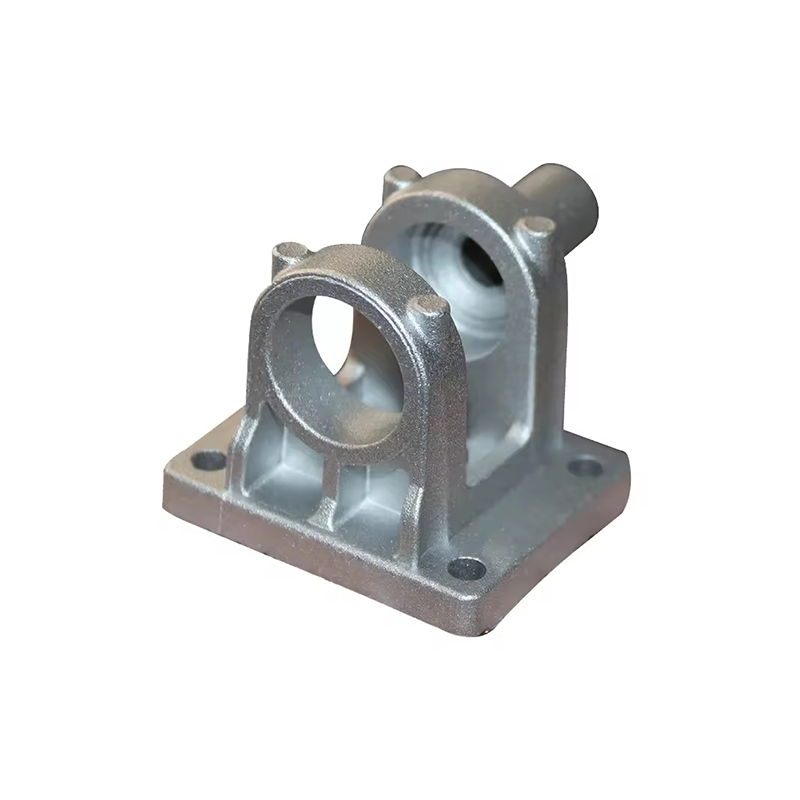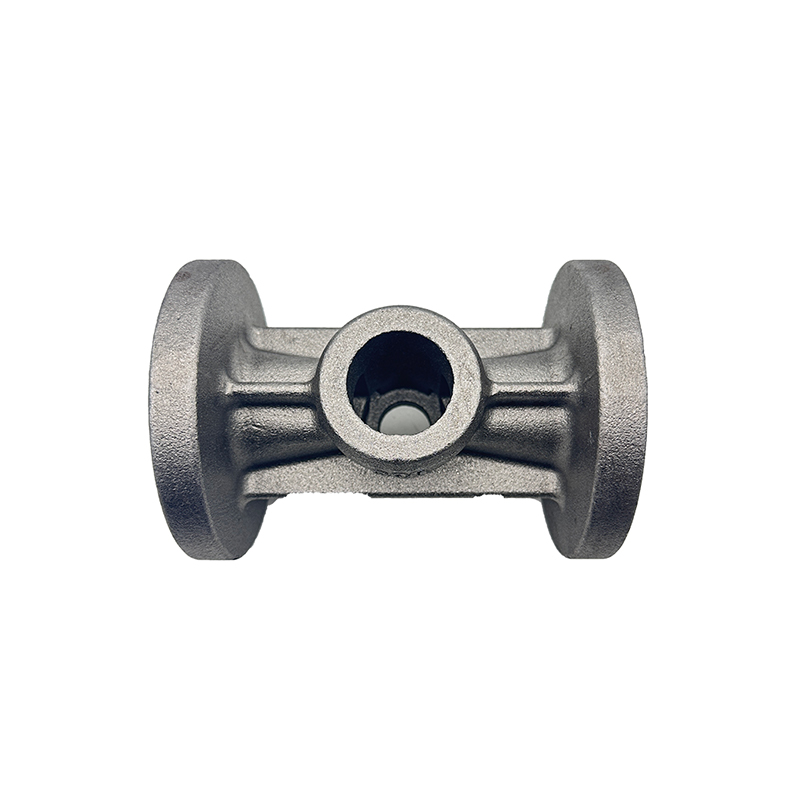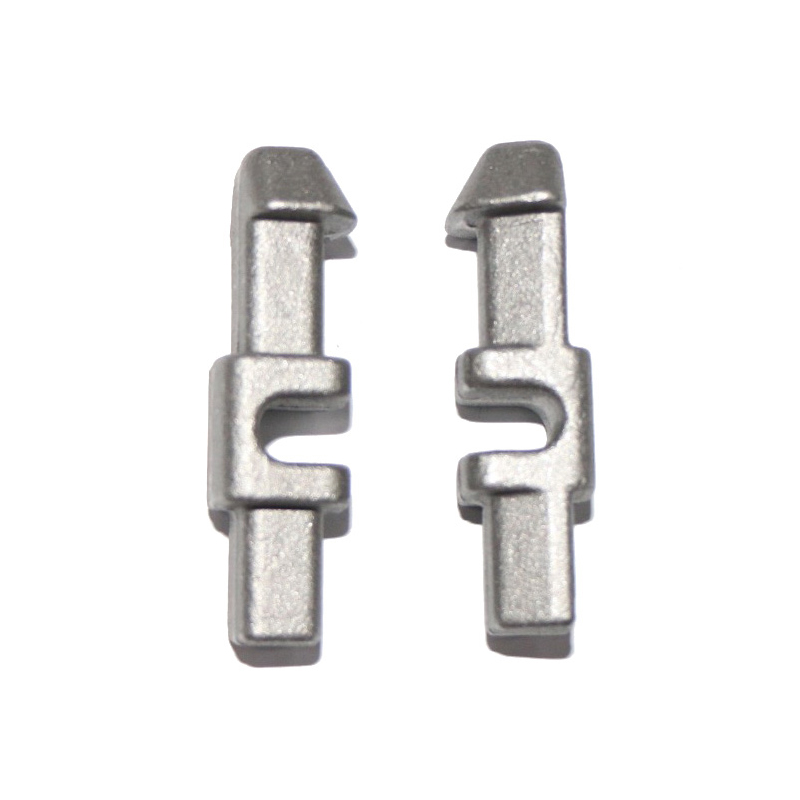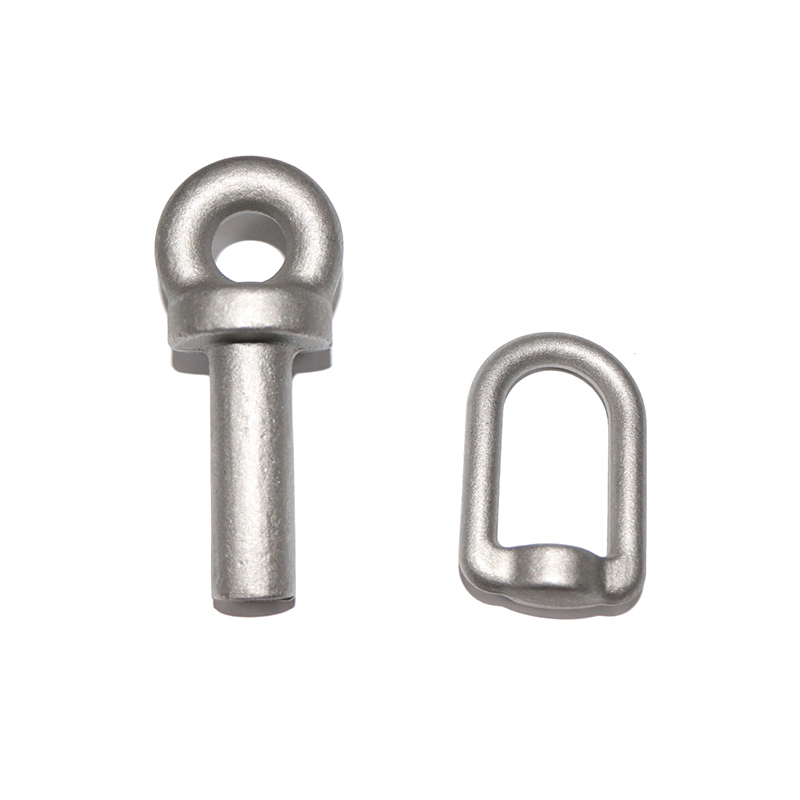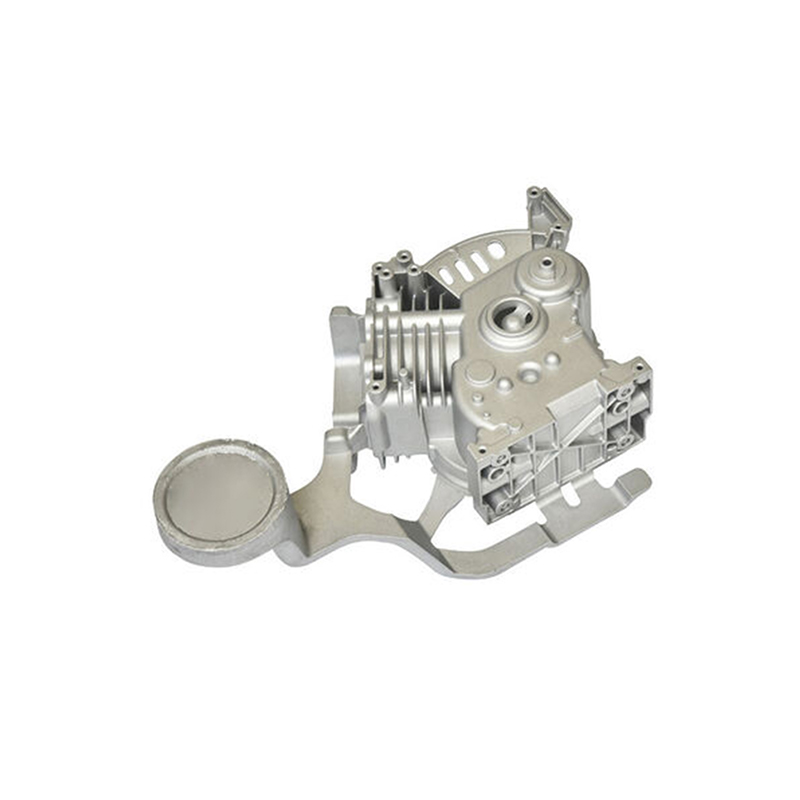
Zink trykstøbning er en højtryksmetalstøbemetode hvori smeltet zinklegering tvinges ind i et hærdet stålformhulrum ("matricen") ved tryk, der typisk spænder fra 1.000 til 30.000 psi. Legeringen størkner hurtigt inde i matricen, hvilket giver en dimensionsstabil, næsten-net-formet del, der ofte kræver lidt eller ingen sekundær bearbejdning.
Sammenlignet med andre trykstøbningsmetaller såsom aluminium, magnesium eller kobber, tilbyder zink en unik kombination af egenskaber: lavt smeltepunkt (~420 °C / 788 °F) , høj fluiditet, overlegen støbeevne og fremragende mekanisk styrke. Disse egenskaber gør zink til det foretrukne valg til indviklede tyndvæggede komponenter og dele, der kræver højpræcisionsdetaljer.
To primære maskinkonfigurationer bruges i zink trykstøbeproces : den varmt kammer maskine (den mest almindelige for zink) og den sjældnere brugte kølekammer maskine. I varmekammermaskiner er indsprøjtningsmekanismen nedsænket i det smeltede metalreservoir, hvilket muliggør meget hurtige cyklustider - typisk 400-900 skud i timen.
Trin-for-trin oversigt over zinkstøbeprocessen
Zinkstøbeprocessen følger en stramt kontrolleret sekvens af operationer. Hvert trin påvirker direkte den endelige komponents dimensionelle nøjagtighed, overfladefinish og strukturelle integritet.
Matricehalvdelene renses og sprøjtes med et slipmiddel (matricesmøremiddel). Dette forhindrer fastklæbning, kontrollerer termiske gradienter og forlænger matricens levetid.
Dækslet og ejektormatricen er hydraulisk lukket og låst under høj klemkraft - nok til at modstå indsprøjtningstryk under påfyldning.
Smeltet zink ved ~430-450 °C sprøjtes ind i matricehulrummet via svanehalsen og dysen (varmt kammer) ved præcist kontrolleret hastighed og tryk.
Legeringen fryser inden for millisekunder til sekunder. Matricetemperatur, kølekanaler og legeringssammensætning styrer størkningshastigheden og mikrostrukturen.
Når matricen er størknet, åbner den, og ejektorstifter skubber støbningen ud af matricehulrummet. Korrekt ejektordesign forhindrer forvrængning af tynde funktioner.
Porte, løbere og flash trimmes (ofte ved hjælp af automatiske trim-matricer). Efterbehandling kan omfatte sandblæsning, plettering, pulverlakering eller CNC-bearbejdning.
Hele cyklussen - fra injektion til udstødning - tager typisk 5 til 40 sekunder , afhængig af delens kompleksitet og vægtykkelse. Denne hurtige cyklustid er en af de primære økonomiske fordele ved zinkstøbeprocessen.
Almindelige zinklegeringer brugt til trykstøbning
Valget af zinklegering har stor indflydelse på den støbte dels mekaniske egenskaber, korrosionsbestandighed og dimensionsstabilitet. ZAMAK-familien (et akronym fra de tyske ord for dets bestanddele metaller: Zink, Aluminium, Magnesium, Kobber) repræsenterer den mest udbredte gruppe af zink trykstøbelegeringer på verdensplan.
| Legering | Al % | Cu % | mg % | Trækstyrke | Nøglekarakteristika |
|---|---|---|---|---|---|
| ZAMAK 2 (legering 2) | 4.0 | 3.0 | 0.04 | ~359 MPa | Højeste styrke og hårdhed i ZAMAK-familien; god krybemodstand |
| ZAMAK 3 (legering 3) | 4.0 | 0.10 | 0.04 | ~283 MPa | Mest udbredt; fremragende støbeegenskaber; dimensionsstabilitet |
| ZAMAK 5 (legering 5) | 4.0 | 1.0 | 0.04 | ~328 MPa | Højere styrke end #3; bedre krybemodstand; almindelig i Europa |
| ZAMAK 7 (legering 7) | 4.0 | 0.01 | 0.005 | ~283 MPa | Modificeret #3 med lavere Mg; overlegen fluiditet; tyndere vægge muligt |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~374 MPa | Højere aluminium; varmekammer støbt; gode bæreegenskaber |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426 MPa | Højeste styrke zinklegering; letvægts; Kun tyngdekraft/kuldekammer |
ZAMAK 3 står for ca. 70% af alle zinkstøbegods, der produceres i Nordamerika på grund af dets enestående balance mellem støbeevne, mekaniske egenskaber og omkostningseffektivitet. Når der kræves højere styrke uden at ofre dimensionel nøjagtighed, ZAMAK 5 er den typiske opgradering.
Fordele ved zinkstøbning
Zinkstøbeprocessen tilbyder en overbevisende kombination af fordele, som få alternative fremstillingsmetoder kan matche samtidigt. At forstå disse fordele hjælper ingeniører og indkøbsspecialister med at træffe informerede valg af materiale
Zinkstøbegods opnår rutinemæssigt tolerancer på ±0,025 mm på kritiske funktioner, hvilket reducerer eller eliminerer dyre sekundære bearbejdningsoperationer.
Hot-kammer zink trykstøbemaskiner kan producere hundredvis af skud i timen, hvilket understøtter store mængder produktion til lavere enhedsomkostninger end mange konkurrerende processer.
Den høje fluiditet af smeltet zink muliggør fyldning af tynde vægge (så tynde som 0,3 mm), underskæringer, gevind og indviklede indvendige passager i en enkelt støbeoperation.
Stålmatricer, der bruges til zinkstøbning, holder betydeligt længere end dem til aluminium - ofte over 1.000.000 skud - hvilket reducerer de amortiserede værktøjsomkostninger pr. del.
Støbte zinkoverflader er glatte nok til direkte plettering, maling eller pulverlakering uden omfattende overfladeforberedelse, hvilket reducerer efterbehandlingsomkostningerne.
Zink danner naturligt en beskyttende patina, og zinkstøbegods er meget modtagelige for galvanisering, anodisering og chromatkonverteringsbelægninger for forbedret beskyttelse.
Industrianvendelser af zinkstøbegods
Alsidigheden af zinkstøbeprocessen har gjort den uundværlig på tværs af et bemærkelsesværdigt bredt spektrum af industrier. Fra forbrugerelektronik til tunge automotive komponenter, zink trykstøbte dele findes overalt, hvor høj præcision, styrke og kosmetisk kvalitet krydser behovet for omkostningseffektiv produktion i store mængder.
Større slutbrugsindustrier
I den bilindustrien , zinkstøbegods forekommer i karburatorer, brændstofsystemkomponenter, dørhåndtag, sikkerhedsselemekanismer, ratstammedele og i stigende grad i elektriske køretøjskomponenter (EV), der kræver elektromagnetisk afskærmning. Evnen til at integrere flere funktioner i en enkelt støbning reducerer monteringstrin og vægt i køretøjssystemer.
Den forbrugerelektronik sektoren er stærkt afhængig af zinkstøbning til bærbare hængsler, kamerahuse, konnektorhuse og køleplader, hvor kombinationen af EMI-afskærmningsevne, termisk ledningsevne og præcis dimensionskontrol er afgørende for produktets ydeevne.
Nøgledesignovervejelser for zinkstøbning
Succesfuld zinkstøbning begynder med design til fremstillingsevne (DFM) . Ingeniører, der forstår procesbegrænsningerne og -kapaciteterne tidligt i designfasen, opnår bedre delkvalitet, lavere værktøjsomkostninger og hurtigere time-to-market.
Vægtykkelse
Ensartet vægtykkelse fremmer jævn størkning og minimerer krympningsfejl. Anbefalet nominel vægtykkelse for zinkstøbegods er 1,0-3,5 mm , selvom vægge så tynde som 0,3 mm kan opnås med ZAMAK 7. Pludselige ændringer i snittykkelsen bør undgås eller ændres med gradvise tilspidsninger.
Udkastvinkler
Trækvinkler på 0,5° til 2° på overflader, der er parallelle med skillelinjens retning, tillad ren udkastning uden at forvrænge delen. Indvendige vægge og dybe lommer kræver større trækvinkler for at kompensere for metalkrympning på kerner.
Ribben & Bosses
Ribberne skal være 50–70 % af den tilstødende vægtykkelse og placeres, så de stivner uden at skabe synke eller porøsitet. Bosser (hævede cylindriske træk til fastgørelseselementer) bør have kernestifter for at kontrollere væggens konsistens og understøttes af kiler for styrke.
Underskæringer og sidehandlinger
Underskæringer kræver sidehandlinger (glidekerner) i matricen, hvilket tilføjer værktøjskompleksitet og omkostninger. Hvor designet tillader det, reducerer konvertering af eksterne underskæringer til tilsvarende funktioner, der kan opnås uden sidehandlinger, markant sænkeomkostningerne og forbedrer produktionspålideligheden.
Tolerancer & svind
ZAMAK 3 har et lineært svind på ca. 1,17%. Matricedesignere kompenserer ved at skalere hulrummet korrekt. Generelle tolerancer på ±0,076 mm pr. 25 mm dimension er opnåelige i produktionen; kritiske funktioner kan holdes til ±0,025 mm med korrekt port og proceskontrol.
Almindelige defekter og kvalitetskontrol i zinktrykstøbning
Selv med de iboende fordele ved zink som et støbemetal, kan procesvariabilitet introducere defekter, der kompromitterer delens integritet eller udseende. At forstå de grundlæggende årsager til almindelige defekter gør det muligt for procesingeniører at implementere forebyggende foranstaltninger og opretholde ensartet outputkvalitet.
- Porøsitet Gas- eller krympehuller i støbegodset. Forårsaget af indesluttet luft, for høj injektionshastighed eller utilstrækkelig udluftning. Afhjælpes ved at optimere gate/runner-design, tilføje vakuumassistent eller justere injektionsparametre.
- Kolde lukker Synlige sømlinjer, hvor to metalflowfronter mødes uden at smelte helt sammen. Resultatet af utilstrækkelig metaltemperatur, langsom indsprøjtning eller dårlig placering af porten. Rettet ved at hæve metaltemperaturen eller redesigne portsystemet.
- Flash Tynde finner af metal ved skillelinjen eller omkring udkasterstifter. Forårsaget af slidte matricer, utilstrækkelig klemkraft eller for højt indsprøjtningstryk. Kræver vedligeholdelse af matrice, justering af klemkraft eller justering af indsprøjtningsparameter.
- Fejlløb Ufuldstændig fyldning af matricehulrummet. Typisk på grund af lav metaltemperatur, utilstrækkeligt injektionstryk eller tynde vægge, der fryser, før hulrummet fyldes. Adresseret gennem temperaturjustering og portredesign.
- Interdendritisk svind Underjordisk porøsitet i midten af tykke sektioner på grund af størkningssvind. Minimeret gennem ensartet vægdesign, intensiveringstryk og korrekt matricekøling.
- blærer Overfladebobler, der opstår efter plettering eller maling, forårsaget af porøsitet under overfladen, der udvider sig under varme. Forebygget ved at kontrollere porøsiteten på støbestadiet gennem procesoptimering.
Moderne zinkstøbningsoperationer anvender en omfattende kvalitetsstyringstilgang, der kombinerer Statistisk proceskontrol (SPC) , røntgeninspektion, CMM-dimensional verifikation og automatiserede synssystemer til at opdage og adressere defekter i realtid.
Bæredygtighed og zinkstøbningsprocessen
Da fremstillingsindustrien står over for et stigende pres for at reducere miljøpåvirkningen, tilbyder zinkstøbeprocessen iboende bæredygtighedsfordele, som fortjener anerkendelse. Zink er et af de mest genbrugte metaller på jorden, og trykstøbningens lukkede kredsløb minimerer materialespild.
Den lavere smeltetemperatur af zinklegeringer udmønter sig direkte i lavere energiforbrug pr. kilogram støbt metal sammenlignet med aluminium eller kobberlegeringer. Matricens levetid er også længere, hvilket reducerer forbruget af energikrævende værktøjsstål i løbet af en komponents produktionslevetid.
Desuden evnen til at producere komponenter i næsten netform med minimal efterbearbejdning reducerer spåndannelse og energien forbundet med sekundære operationer. Efterhånden som producenter forfølger ISO 14001 miljøcertificering og reduktionsmål for CO2-fodaftryk, bliver zinktrykstøbningens iboende cirkulære økonomiprofil et stadig vigtigere udvælgelseskriterium.
Fremtidige tendenser inden for zinkstøbeteknologi
Den zinc die casting industry continues to evolve in response to demands for tighter tolerances, higher complexity, lower weight, and improved sustainability. Several emerging trends are reshaping the technological landscape of this process.
Thixostøbning af zink
Thixostøbeprocesser injicerer zink i en halvfast, tixotropisk tilstand, hvilket reducerer porøsiteten og forbedrer de mekaniske egenskaber sammenlignet med konventionel fuldt flydende injektion. Selvom de er mere komplekse, kan thixostøbte zinkkomponenter nærme sig bearbejdede materialeegenskaber i kritiske applikationer.
Integreret simulering og AI-processtyring
Avancerede simuleringsværktøjer til fyldning af matrice (såsom MAGMASOFT og Flow-3D) bruges nu rutinemæssigt til at optimere port- og løberdesign, forudsige krympning og identificere hot spots før skæring af stål. I stigende grad, maskinlæringsalgoritmer bliver implementeret på trykstøbemaskiner for dynamisk at justere procesparametre baseret på sensordata, hvilket reducerer skrothastigheder og forbedrer proceskonsistensen.
Multi-materiale & indsatsstøbning
Den zinc die casting process is well-suited to overmolding around inserts of other materials — steel pins, copper conductors, polymers, or ceramics. This capability supports the production of complex multi-functional components that combine the properties of zinc with other materials in a single manufacturing step.
Miniaturisering og mikrostøbning
Fremskridt inden for fremstilling af matrice og injektionskontrol har aktiveret mikro trykstøbning af zinkkomponenter, der vejer mindre end 1 gram med egenskaber målt i hundrededele af en millimeter. Anvendelser inden for mikroelektronik, medicinsk udstyr og præcisionsinstrumentering udvider fortsat grænserne for, hvad zinktrykstøbning kan opnå.
Den zinc die casting process remains one of the most technically mature yet continuously advancing manufacturing technologies available to product engineers and designers. Its unique combination of høj dimensionsnøjagtighed, fremragende overfladefinish, hurtige cyklustider, lang matricelevetid, designfleksibilitet og iboende genanvendelighed positionerer zinktrykstøbning som en varig hjørnesten i præcisionsmetalfremstilling.
Uanset om man vælger ZAMAK 3 til et hus med højvolumen forbrugerelektronik, ZAMAK 5 til et konstruktionsbeslag til biler eller ZA-27 til en højstyrke-lejekomponent, tilbyder zinkstøbeprocessen en vej til komplekse metaldele af høj kvalitet til et omkostnings- og ydeevneniveau, som alternativer har svært ved at matche. For ingeniører, der er villige til at engagere sig i processen tidligt i designcyklussen, fortsætter zinktrykstøbning med at låse op for nye muligheder inden for produktinnovation.