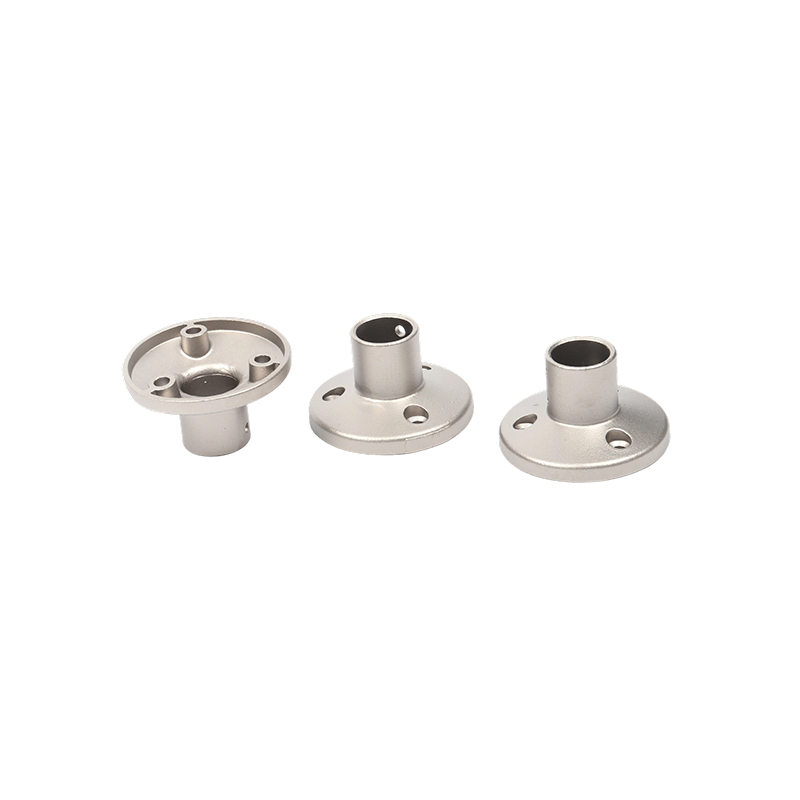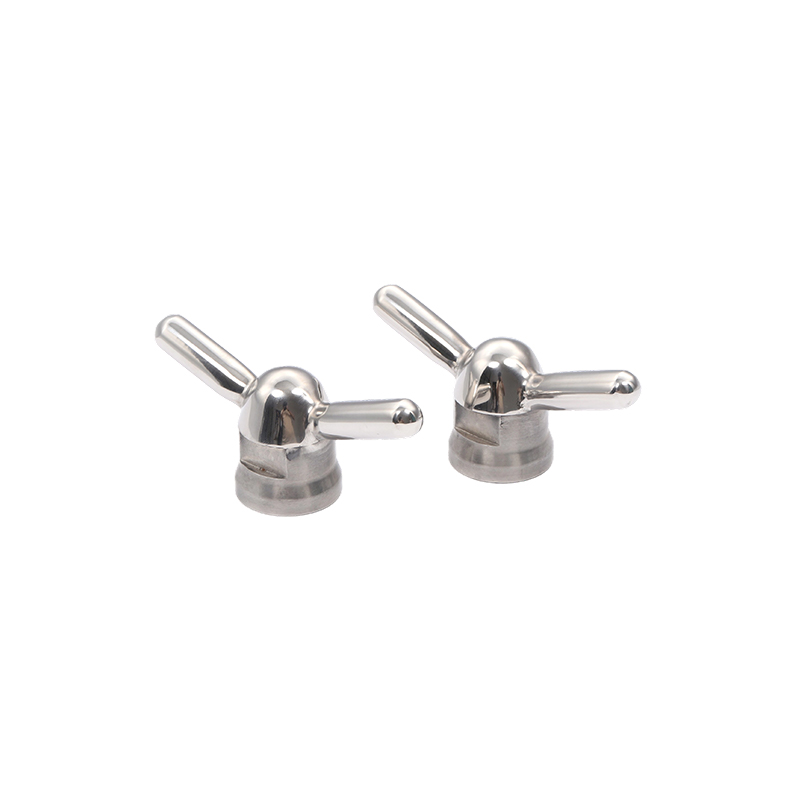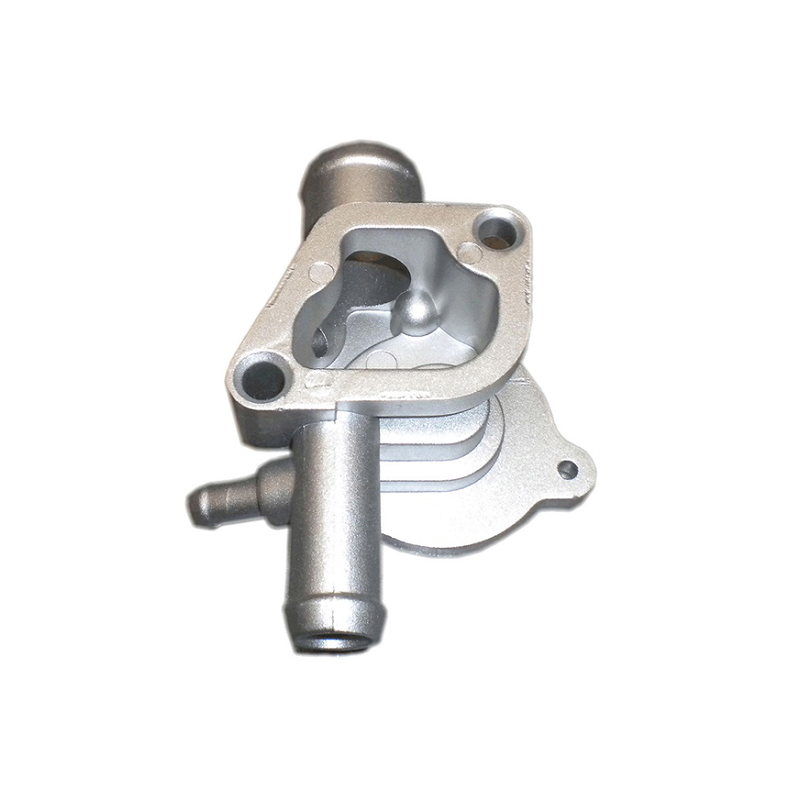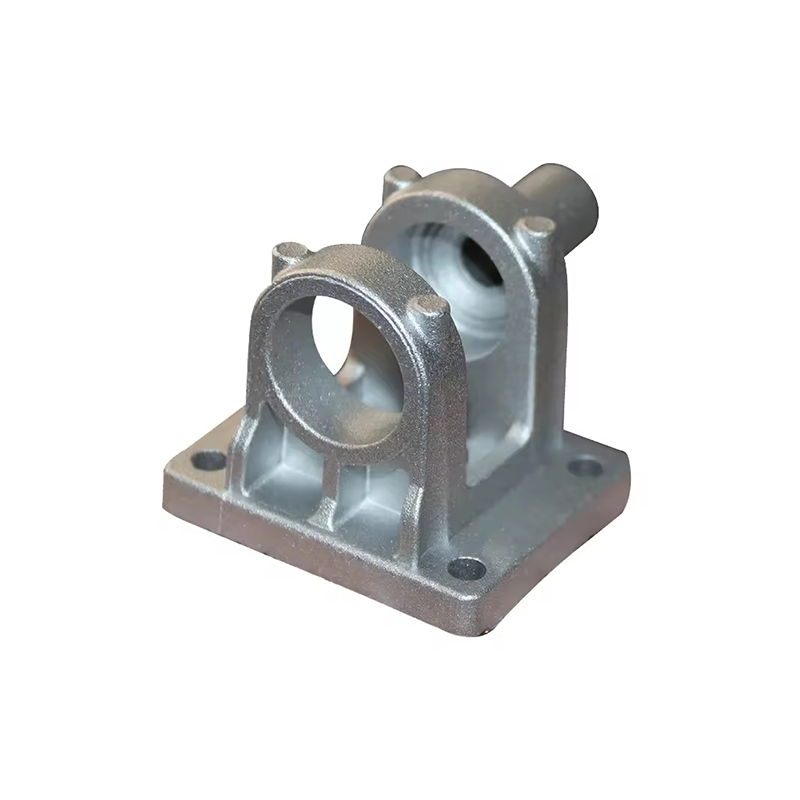
En stille, men konsekvent revolution er ved at omforme det globale støbeindustrien . Drevet af imperativet om "Ny Produktivitet" – en ramme, der integrerer avanceret materialevidenskab, intelligent fremstilling og grøn procesteknik – redefinerer højtydende støbegods i rustfrit stål og legeret stål, hvad præcisionsfremstilling kan opnå til avancerede industrielle applikationer.
I årtier indtog støbeindustrien en paradoksal position i den tunge industri: essentiel for næsten ethvert fremstillet produkt, men alligevel opfattet som en lavteknologisk råvareproces, der er modstogsdygtig over for meningsfuld innovation. Den opfattelse er nu forældet. Skæringspunktet mellem beregningsmetallurgi, digitalt styret størkning, kvalitetssystemer med lukket sløjfe og proceskemi med lavt kulstofindhold har løftet præcisionsstøbning til et strategisk teknologidomæne – et som avancerede producenter inden for rumfart, energi, medicinsk udstyr og avanceret mobilitet i stigende grad anerkender som en konkurrencedygtig differentiator snarere end en eftertanke i forsyningskæden.
Forståelse af "Ny produktivitet" i casting-konteksten
Konceptet med ny produktivitet i produktionen overskrider konventionelle effektivitetsmålinger. Den beskriver et kvalitativt skift i de produktive kræfter, der er tilgængelige for industrielle organisationer – en karakteriseret ved fusionen af avanceret teknologi, højtuddannet menneskelig ekspertise og system-niveau tænkning på tværs af hele værdikæden. I støbeindustrien manifesterer New Productivity sig på tværs af tre indbyrdes forbundne dimensioner.
Teknologiintegration som en produktiv kraft
Traditionel støbning var afhængig af akkumuleret håndværksviden, empirisk afledte procesparametre og efter-procesinspektion for at styre kvaliteten. New Productivity erstatter denne reaktive model med en proaktiv, datadrevet model. Simuleringssoftware forudsiger størkningsfronter, termiske gradienter og dannelse af krympningsporøsitet, før den første hældning finder sted. Sensorarrays indlejret i formværktøjer giver termisk feedback i realtid, der lukker sløjfen mellem designhensigt og fysisk resultat. Automatiserede ikke-destruktive evalueringssystemer – computertomografi, ultralyd i fase-array, digital radiografi – erstatter statistisk prøvetagning med 100 % volumetrisk inspektion af kritiske støbegods.
Tilsammen komprimerer disse teknologier den traditionelle støbeudviklingscyklus fra måneder til uger, mens de samtidig hæver kvalitetsgulvet. Resultatet er ikke blot hurtigere produktion af eksisterende designs, men evnen til at fremstille geometrier, legeringssammensætninger og dimensionelle tolerancer, som tidligere var uopnåelige.
Menneskelige kapital og videnssystemer
Ny produktivitet kræver også en transformeret menneskelig kapitalprofil. Metallurgen, der forstår legerings termodynamik, procesingeniøren, der kan fortolke størkningssimuleringsoutput, og dataforskeren, der kan bygge prædiktive kvalitetsmodeller, skal arbejde som et integreret team snarere end sekventielle specialister. Støberier, der har foretaget denne organisatoriske overgang, rapporterer komprimering af tidslinjer for introduktion af nye produkter med 30-50 % og reduktion af antallet af afvisninger af første artikel med sammenlignelige marginer.
Systemisk værdikædetænkning
Måske det vigtigste er, at New Productivity omformer støbeleverogøren som en samudviklingspartner frem for en komponentleverogør. Når en turbinevingeproducent og dennes støbegodsleverandør i fællesskab optimerer legeringssammensætning, kølekanalgeometri og overfladefinishkrav ved hjælp af fælles simuleringsmodeller, er resultatet komponenter, der yder bedre i drift, mens de bruger færre ressourcer at producere. Denne systemiske tilgang – optimering på tværs af organisatoriske grænser snarere end inden for dem – er det afgørende kendetegn ved New Productivity i præcisionsstøbning.
Ny produktivitet i støbning handler ikke blot om at støbe mere præcist – det handler om at gøre præcision i sig selv til en platform for samtidige fremskridt inden for ydeevne, bæredygtighed og økonomisk konkurrenceevne.
Metallurgisk fundament: Støbegods i rustfrit stål
Støbegods af rustfrit stål indtager en kritisk position i avanceret fremstilling, hvor korrosionsbestandighed, styrke ved forhøjede temperaturer og dimensionel integritet skal eksistere side om side. Præcisionsstøbningsrevolutionen har uddybet mulighederne for enhver større rustfri stålfamilie og låser op for applikationer, som tidligere kun var opfyldt af smedede eller smedede produkter til væsentligt højere omkostninger.
Austenitiske karakterer: Arbejdshesten omdefineret
CF8M (støbt ækvivalent på 316L) forbliver den dominerende austenitiske støbekvalitet til kemiske processer, farmaceutiske og fødevarekvalitetsapplikationer. Avanceret smeltningspraksis - argon-oxygen decarburization (AOD) raffinering efterfulgt af vakuumafgasning - opnår nu konsekvent kulstofindhold under 0,03 % , eliminerer sensibiliseringsrisiko ved svejsevarmepåvirkede zoner og muliggør service i aggressive halogenidmiljøer uden intergranulær korrosion. Kontrollerede silicium- og mangantilsætninger forbedrer støbeevnen uden at gå på kompromis med korrosionsbestandigheden, mens nitrogen-mikrolegering styrker austenitmatrixen ved at hærde den mellemliggende faste opløsning.
Højlegerede austenitiske kvaliteter - især CN3MN (6Mo superaustenitisk) familie – repræsenterer grænsen for ydeevne i rustfri støbning. Med ækvivalenttal for grubemodstand (PREN) over 45, modstår disse legeringer chlorid-induceret grubetæring og sprækkekorrosion i havvandsafsaltning, offshore olie og gas og røggasafsvovlingsservice, hvor konventionelle 316L støbegods ville fejle inden for måneder.
Duplex og Super-Duplex støbninger
Duplex-familien af rustfrit stål – kendetegnet ved en afbalanceret austenit-ferrit-mikrostruktur – leverer en overbevisende kombination af korrosionsbestandighed, der nærmer sig den for højlegerede austenitiske materialer med flydespænding, der er omtrent dobbelt så høj som standard austenitiske kvaliteter. CD4MCuN and CD3MN (støbte ækvivalenter af 2205 duplex) har vundet betydelige markedsandele inden for pumpehuse, ventilhuse og pumpehjul, der betjener kemiske, afsaltning og undersøiske sektorer.
Præcisionskontrol af austenit-ferrit fasebalancen - ideelt opretholdt mellem 40% og 60% ferrit - er den centrale metallurgiske udfordring i duplex støbning. Moderne støberier opnår dette gennem stramt kontrolleret nitrogenpartialtryk under AOD-raffinering og præcis styring af kølehastigheder efter størkning gennem instrumenteret formdesign. Støbegods, der afviger fra målfasebalancen, udviser forringet sejhed, reduceret korrosionsbestandighed og modtagelighed for sigmafaseskørhed under brug ved mellemtemperaturer.
Austenitisk (CF8M / CF3M)
Optimeret til korrosionsbestandighed i kemiske og farmaceutiske miljøer. AOD vakuumraffinering opnår C under 0,03%. PREN 25–35.
Super-austenitisk (CN3MN)
6Mo-kvaliteter til ekstreme halogenidmiljøer. PREN over 45. Havvands- og røggasafsvovlingstjeneste. Støbt flydespænding 240–310 MPa.
Duplex (CD4MCuN / CD3MN)
Afbalanceret austenit-ferrit. Flydespænding 2x austenitiske kvaliteter. Pumpe-, ventil- og pumpehjulsapplikationer. N-styret fasebalance kritisk.
Martensitisk (CA15 / CA6NM)
Høj hårdhed og slidstyrke til hydrauliske turbineløbere, pumpehjul. CA6NM tilbyder overlegen sejhed i forhold til CA15 i hydroservice.
Martensitiske kvaliteter til højstressapplikationer
Hvor slidstyrke og hårdhed har forrang over korrosionsbestandighed, martensitiske støbegods af rustfrit stål - især CA6NM — dominerer anvendelser af hydroelektriske turbineløbere og pumpehjul. Den kontrollerede hærdningsbehandling på CA6NM-støbegods producerer en hærdet martensit-mikrostruktur med trækstyrker på 760-965 MPa, Charpy-slagsejhed på over 100 J og tilstrækkelig duktilitet til at overleve de cykliske hydrauliske belastninger fra elproduktion og pumpeopbevaring. Store CA6NM-løbere på over 70 tons i konstruktion i ét stykke repræsenterer en af de mest krævende præcisionsstøbepræstationer i moderne industri.
Legeret stålstøbegods: Engineering for ekstrem ydeevne
Mens støbegods i rustfrit stål henvender sig til korrosionsdominerede miljøer, tjener legeret stålstøbegods et komplementært domæne: applikationer, der kræver ekstrem mekanisk ydeevne - høj styrke, slagfasthed, slidstyrke eller krybemodstand ved forhøjede temperaturer - ofte i fravær af aggressive korrosive medier.
Lavlegerede højstyrkestøbegods
Den 8630 and 4340 ækvivalente støbekvaliteter leverer trækstyrker, der overstiger 1000 MPa med Charpy-slagværdier, der er egnede til arktisk service ved –60°C, og tjener kritiske applikationer i undersøisk brøndhovedudstyr, minemaskiner og storskala strukturelle komponenter i mobilkraner og løfteudstyr. Præcisionskontrol af kulstofækvivalent (CE) er afgørende for svejsbarhed uden forvarmning i feltreparationsscenarier - et kritisk krav for støbegods, der kan have behov for vedligeholdelse på fjerntliggende steder.
Chrom-molybdæn krybe-resistente kvaliteter
Petrokemiske og kraftproduktionsapplikationer udsætter støbegods for vedvarende belastninger ved temperaturer fra 400°C til 650°C, betingelser, hvorunder konventionelt kulstofstål kryber uacceptabelt. Den WC6 (1,25 Cr-0,5 Mo) og WC9 (2.25Cr-1Mo) legeret stål støbning kvaliteter, og de mere avancerede C12A (9Cr-1Mo-V) kvalitet afledt af P91 smede rør specifikationer, giver den krybestyrke og oxidationsmodstand, der kræves af dampturbinehuse, ventilhuse i højtryks damp samlerør og reaktor trykbeholder komponenter.
Den precision casting of C12A and its variants requires exceptionally tight control of boron, nitrogen, and niobium micro-additions that stabilize the tempered martensitic lath structure responsible for long-term creep strength. Unauthorized substitution with lower-grade Cr-Mo alloys—a historical quality risk in the sector—is now largely mitigated by portable XRF alloy verification integrated into receiving inspection workflows at progressive end-user facilities.
Slidfast legeret stålstøbegods
Minedrift, cement- og tilslagsbearbejdning påfører støbegods kraftigt slibende og stødende slid. Højkrom hvidt jern og Hadfield mangan stål (11-14 % Mn austenitisk) repræsenterer modsatte ender af det tribologiske spektrum: hvidt jern giver maksimal slidstyrke gennem sin karbidforstærkede mikrostruktur, men begrænsede slagstyrke; Hadfield austenitisk mangan hærder under stød for at udvikle overfladehårdheder, der overstiger 500 HBW, samtidig med at kernens sejhed bevares, der forhindrer sprøde brud. Præcisionsstøbning gør det muligt at producere begge kvaliteter i komplekse geometrier - knuserforinger, mølleforinger, dyppetænder - der optimerer slidoverfladegeometrien for at forlænge levetiden ud over, hvad ensartede flade støbegods tillader.
| Legeringskvalitet | Nøglelegeringselementer | Typisk anvendelse | Ydeevne fordel |
|---|---|---|---|
| 8630 Tilsvarende | Ni Cr Mo | Undersøiske brøndhoveder, krankroge | 1000 MPa UTS, arktisk sejhed |
| WC6 (1,25 Cr-0,5 Mo) | Cr Mo | Dampventilhuse, turbinehuse | Krybestyrke til 550°C |
| C12A (9Cr-1Mo-V) | Cr Mo V NB | Ultra-superkritiske dampturbiner | Krybestyrke til 650°C, oxidationsmodstand |
| Hadfield Mn Steel | Mn 11-14 % | Knuserforinger, mølleforinger | Arbejdshærdning til 500 HBW under stød |
| Høj-Cr hvidt jern | Cr 15-28 % C 2,5-3,5 % | Gyllepumpeforinger, pumpehjul | Maksimal slidstyrke, HRC 58–65 |
| Nedbør-hærdet | Ni Cu Al | Strukturelle støbegods til rumfart | Høj styrke-til-vægt, dimensionsstabilitet |
Procesinnovation: The Engineering of Precision
Overlegen legeringskemi er nødvendig, men utilstrækkelig til højtydende støberesultater. Proceskæden, der omdanner flydende metal til en færdig støbning - fra formdesign til størkningskontrol, varmebehandling og efterbehandling - bestemmer, om legeringens potentielle egenskaber realiseres i den endelige komponent.
- 01
Computational Casting Design
Finite element størkningssimulering (ved hjælp af platforme som MAGMASOFT, ProCAST eller AnyCasting) forudsiger porøsitetsdannelse, varmerevnemodtagelighed og mikrostrukturel gradientfordeling, før værktøj skæres. Topologi-optimerede gating- og riseringssystemer minimerer udbyttetab, mens de sikrer retningsbestemt størkning mod strategisk placerede foderautomater. Virtual DOE (Design of Experiment) erstatter kostbare fysiske forsøg til procesparameteroptimering.
- 02
Avanceret smeltning og raffinering
Argon-Oxygen Decarburization (AOD)-konvertere muliggør præcis kontrol af kulstof, svovl og nitrogen i rustfrit og legeret stålvarmer, mens tabet af kromoxidation minimeres. Vacuum Induction Melting (VIM) og Vacuum Arc Remelting (VAR) sekvenser anvendt på superlegeringer og førsteklasses aerospace støbelegeringer leverer næsten-nul inklusionsindhold og kontrollerede dendritiske kornstrukturer, der er afgørende for roterende komponentintegritet.
- 03
Skimmelteknologi og termisk styring
Investeringsstøbeskalsystemer med konstruerede permeabilitetsprofiler, sandstøbeforme med termisk tilpasset modstående sand og permanent formværktøj med konforme kølekanaler – muliggjort af metaladditivfremstilling – giver hidtil uset kontrol over lokale størkningshastigheder. Kontrolleret retningsbestemt størkning eliminerer ligeaksede kornzoner i kritiske sektioner, hvilket producerer søjleformede eller enkeltkrystalmikrostrukturer i højtemperaturlegeringsstøbegods.
- 04
Igangværende overvågning og adaptiv kontrol
Denrmocouple arrays embedded in mold tooling feed real-time thermal data to process control systems that adjust cooling water flow, mold opening sequences, or localized heating element activation to maintain target solidification profiles. Machine vision systems on shake-out and cleaning lines detect surface anomalies while the casting is still at process temperature, enabling immediate corrective action before downstream operations add value to potentially defective parts.
- 05
Præcisions varmebehandling
Digitalt kontrollerede ovnatmosfærer med termoelementtæthed, der er tilstrækkelig til at opnå temperaturensartethed inden for 5°C på tværs af belastningstransformere som støbte mikrostrukturer for at opnå målspecifikationer for mekaniske egenskaber. Styring af bratkølingshastigheden – ved hjælp af polymer-, vand- eller tvungen luftkølemedier – kontrollerer starttemperaturer for martensit og endelige hårdhedsgradienter i gennemhærdet legeret stålstøbegods. Varmebehandlingscyklusser efter svejsning påført rustfri svejsereparationszoner verificeres ved hårdhedsgennemgang og slagtest fra kuponprøver behandlet sammen med produktionsstøbegods.
- 06
Ikke-destruktiv evaluering og digitale kvalitetsregistre
Automatiseret computertomografi (CT) scanning af investeringsstøbegods genererer tredimensionelle volumetriske inspektionsposter, der identificerer intern porøsitet, inklusionsstringere og vægtykkelsesafvigelser med sub-millimeter opløsning. Digital radiografi med ADR-software (automatic defect recognition) behandler sandstøbningsrøntgenbilleder med hastigheder, der er 10 gange hurtigere end manuel tolkning, samtidig med at detekteringspålidelighed bevares eller forbedres. Alle inspektionsdata opbevares i digitale kvalitetsstyringssystemer knyttet til støbeserienumre for fuld livscyklussporbarhed.
Facilitering af grøn opgradering af high-end produktion
Den contribution of high-performance precision castings to green manufacturing operates at two levels: the reduction of environmental impact within the casting process itself, and the enabling role that superior castings play in the energy transition and decarbonization of downstream industries.
Dekarbonisering af støbeprocessen
Konventionelle støberioperationer - smeltning af kupolovne, sandforberedelse, sandblæsning og slibning - har historisk været energikrævende og emissionstunge. Den nye produktivitetsmodel lægger systematisk pres på hvert trin. Elektriske induktionsovne, der erstatter fossilfyrede kupoler, reducerer de direkte kulstofemissioner med 40-60 % og forbedrer smeltetemperaturkontrollen til standarder, der er uopnåelige i forbrændingssystemer. Bindemiddelsystemer til sandkerner skifter fra phenol-formaldehydharpikser til uorganiske silikater og biomasseafledte organiske alternativer, hvilket eliminerer emissioner af flygtige organiske forbindelser (VOC) fra kernebagning og støbeoperationer. Vandbaserede belægninger, der erstatter opløsningsmiddelbårne formbelægninger, reducerer VOC-belastningen yderligere.
Nær-net-form støbning filosofi omhandler direkte materialeeffektivitet - den største enkeltstående miljømæssige løftestang inden for metalstøbning. Hvert kilo stål, der kommer ind i smelteovnen, men ikke når den færdige støbning, repræsenterer spildt energi, råmateriale og forarbejdningsressourcer. Avanceret gating-design, optimeret stigrørsgeometri og præcis dimensionskontrol reducerer forholdet mellem udstøbt vægt og færdig støbevægt (køb-til-fly-forhold i rumfartsterminologi) fra historiske værdier på 3:1 eller højere til forhold, der nærmer sig 1,3:1 i modne investeringsstøbeoperationer. Den miljømæssige fordel - mindre smeltning, mindre formaling, mindre genbrug af skrot - er øjeblikkelig og væsentlig.
Green Casting Metrics — Brancheledende praksis
- Elektrisk induktionssmeltning med vedvarende elektricitetskilder: Scope 2-emissioner nærmer sig nul
- Uorganiske bindemiddelkernesystemer: VOC-emissioner reduceret med 95 % i forhold til phenolisk køleboks
- Sandindvinding i lukket kredsløb: ny sandtilførsel under 3 % af det samlede sandforbrug
- Nær-net-form investeringsstøbning: buy-to-fly-forhold under 1,4 for komplekse rumfartsgeometrier
- Varmegenvinding fra formkølevand: termisk energigenvindingsgrad på over 60 %
- Reduktion af skrothastighed via simuleringsstyret design: acceptfrekvenser for første gang over 95 %
Aktivering af energiovergangen gennem kritiske støbninger
Den clean energy infrastructure being constructed globally—wind turbines, nuclear power plants, green hydrogen production equipment, pumped hydro storage facilities, and carbon capture systems—is materially dependent on high-performance precision castings that meet specifications no conventional casting approach can satisfy.
Store vindmøllehovedaksler og navstøbninger i kvaliteter svarende til EN-GJS-400-18-LT duktilt jern eller højstyrkelegeret stål skal overleve 20 års cyklisk træthedsbelastning i offshore marine miljøer, hvilket kræver materialeegenskabskonsistens på tværs af støbegods, der vejer 20 til 80 tons. Nuklear-grade rustfrit stål støbegods til primære kølevæske pumpehuse og reaktor kølevæske ventilhuse kræver overholdelse af ASME Afsnit III nukleare kvalitetsstandarder - blandt de mest krævende støbespecifikationer i enhver industri. Brintservice kræver austenitiske støbegods i rustfrit stål med kontrolleret ferritindhold og dokumenteret brintskørhedsbestandighed bekræftet af træktest med langsom belastningshastighed.
I hver af disse applikationer er præcisionsstøbningens bidrag til grøn energiinfrastruktur en muliggørende betingelse snarere end en trinvis forbedring. En vindmøllehub, der svigter for tidligt, repræsenterer ikke blot et produktionstab – det fjerner et aktiv til generering af ren energi fra drift på det tidspunkt i historien, hvor hver gigawatt-time af vedvarende produktion har maksimal miljøværdi.
Fordele ved livscyklus kulstoffodaftryk
Når de vurderes på tværs af hele produktets livscyklus snarere end på fremstillingsstedet alene, viser præcisionsstøbninger ofte overlegne miljøprofiler i forhold til alternative fremstillingsruter. Et komplekst pumpehus fremstillet som en enkelt præcisionsstøbning eliminerer samlingen af flere bearbejdede plader, svejsede samlinger og fittings - som hver bærer sit eget inkorporerede kulstof fra råmaterialeudvinding, forarbejdning og sammenføjning. Støbningens højere initiale investering i materiale- og proceskvalitet genvindes mange gange gennem forlænget levetid, reducerede vedligeholdelsesindgreb og undgåelse af uplanlagt nedetid, der medfører sine egne kulstofomkostninger i produktionsforstyrrelser.
Strategiske applikationer i avancerede fremstillingssektorer
Den sectors driving demand for high-performance stainless steel and alloy steel castings share a common characteristic: they operate at the performance frontier of their respective industries, where material limitations directly constrain what is achievable. Precision casting, enabled by New Productivity, is progressively removing those constraints.
Luftfart og forsvar
Struktur- og motorstøbegods til rumfart kræver den højeste integration af designfrihed, vægteffektivitet og pålidelighed. Investeringsstøbning af nikkelbaserede superlegeringer til turbine-varmesektionskomponenter - ved hjælp af retningsbestemt størknet eller enkeltkrystalstørkningsteknologi - er fortsat en af de mest teknisk krævende fremstillingsoperationer, der findes. Investeringsstøbegods i rustfrit stål tjener strukturelle flyskrogbeslag, hydrauliske manifolds og motornacellebeslag, hvor kombinationen af korrosionsbestandighed, styrke-til-vægt-forhold og geometrisk kompleksitet eliminerer alternative fremstillingsmuligheder.
Olie, gas og petrokemi
Undersøisk produktionsudstyr skal fungere pålideligt ved vanddybder over 3000 meter, i temperaturer nær frysepunktet, under tryk over 1000 bar og ved tilstedeværelse af svovlbrinte og kuldioxid - forhold, der samtidig kræver maksimal mekanisk integritet og korrosionsbestandighed. Højlegerede duplex- og super-duplex-støbegods i rustfrit stål til juletræskroppe, manifoldblokke og rørledningsforbindelseshardware repræsenterer det største værdisegment på markedet for præcisionsstøbning til olie- og gasapplikationer. Overholdelse af NACE MR0175 / ISO 15156 Krav til sulfidspændingsrevner er obligatoriske og verificeret gennem standardiserede testprotokoller, der anvendes på varmebehandlede støbegods.
Energiproduktion og energilagring
Dampturbine indvendige foringsrør, der opererer under ultra-superkritiske forhold (600°C, 300 bar) repræsenterer toppen af ydeevnekravene til støbning af legeret stål. C12A (9Cr-1Mo-V) legeringssystemet, tilpasset fra kraftværksrørerfaring, muliggør damptemperaturer og -tryk, der forbedrer Rankine-cykluseffektiviteten fra 38 % til over 45 % - et direkte termodynamisk bidrag til at reducere brændstofforbruget og CO2-emissionerne pr. kilowatt-time produceret elektricitet. Overgangen fra subkritiske til ultra-superkritiske dampforhold, delvist muliggjort af avanceret støbemetallurgi, er et af de klareste eksempler på præcisionsstøbning, der muliggør grøn energieffektivitet i stor skala.
Medicinsk udstyr og biovidenskab
Steriliseringsudstyr til kirurgiske instrumenter, farmaceutiske reaktorbeholdere og diagnostiske billeddannelsessystemstrukturer kræver støbegods i rustfrit stål, der kombinerer biokompatibilitet, rengøringsevne, dimensionspræcision og korrosionsbestandighed i miljøer, der involverer dampautoklavering, aggressive rengøringsmidler og kontinuerlige brugscyklusser. Investeringsstøbning af 316L and 17-4PH Rustfrit stål til endoskopiske udstyrshuse, implantatfremstillingsværktøjer og radiofarmaci-indkapslinger repræsenterer en niche af høj værdi, hvor kvalitetskravene fra New Productivity-justerede støberier giver afgørende konkurrencedifferentiering.
Opbygning af en ny produktivitetsstøbeevne: Strategisk køreplan
For producenter, der søger at udnytte højtydende præcisionsstøbninger som en strategisk ressource – hvad enten det er som støbeproducenter eller som ingeniørorganisationer, der specificerer og køber støbegods – forhindrer en struktureret kapacitetsudviklingstilgang de almindelige faldgruber ved fragmenteret teknologiadoption og forkerte leverandørforhold.
Vurder legerings- og procesmodenhed
Foretage systematisk gennemgang af aktuelle støbespecifikationer i forhold til applikationskrav. Identificer huller, hvor konventionelle kvaliteter eller processer begrænser ydeevnen, og kortlæg tilgængelige premium legerings- og procesalternativer med kvantificerede ydeevnedeltaer.
Implementer Simulation-First Design
Mandater størkningssimulering som et standardtrin i udvikling af ny støbegods før frigivelse af værktøj. Invester i eller skaf adgang til DoE-kompatible simuleringsplatforme og opbyg intern ekspertise til at fortolke og handle på simuleringsoutput.
Kvalificer leverandørkapacitet strengt
Gå ud over overholdelse af produktspecifikationerne for at vurdere leverandørens proceskapacitet: smeltningspraksis, dokumentation for varmebehandlingsovnens ensartethed, registreringer af NDT-systemkvalifikationer og kvalitetssystemets modenhed under standarder som AS9100 eller ISO 9001 med IATF-overlejringer.
Etabler digital kvalitetssporbarhed
Kræv, at støbeleverandører leverer digitale inspektionsposter – CT-scanningsdata, UT C-scanninger, dimensionelle CMM-rapporter – i strukturerede formater knyttet til støbeserienumre. Byg indgående kvalitetssystemer, der indtager og arkiverer disse registreringer til livscyklusstyring.
Integrer bæredygtighedsmålinger
Inkluder støberiets miljøpræstation – energikilde, emissionsintensitet, vandforbrug, affaldsgenanvendelsesgrad – i scorekort for leverandørevaluering. Anmod om produkt carbon footprint (PCF) erklæringer i overensstemmelse med ISO 14067 som grundlag for Scope 3 emissionsrapportering.
Samudvikle med støbeleverandører
Overfør de mest kritiske casting-relationer fra transaktionsbaseret sourcing til fælles udviklingspartnerskaber. Del applikationsydelseskrav, servicemiljødata og fejlanalyseresultater med støbeingeniører, som kan omsætte dem til legerings- og procesoptimeringsmuligheder.
Præcisionsstøbning som en strategisk søjle i industriel transformation
Den precision casting revolution, driven by New Productivity principles, is not an incremental improvement to an established process—it is a comprehensive redefinition of what casting as a manufacturing technology can accomplish. High-performance stainless steel and alloy steel castings, produced by foundries that have fully internalized the capabilities of computational metallurgy, intelligent process control, and systematic quality engineering, are today indistinguishable in structural reliability and dimensional precision from the wrought and forged alternatives that historically commanded a performance premium.
Mere væsentligt er, at disse avancerede støbegods muliggør snarere end blot at deltage i den grønne opgradering af avanceret fremstilling. De er den strukturelle rygrad i vindmøller, der omdanner vedvarende energi til elektricitet, de trykholdende elementer i ultraeffektive dampturbiner, der reducerer forbruget af fossilt brændstof, de korrosionsbestandige huse i grønne brintelektrolysesystemer og komponenterne med høj integritet i kernekraftværker, der leverer en lav-kulstofbaselastkraft. Deres produktion lever i stigende grad op til grønne processtandarder – elektrisk smeltning, uorganiske bindemidler, næsten-net-form effektivitet, lukket-sløjfe ressourcecyklus – som tilpasser fremstillingsprocessen med de bæredygtige slutanvendelser, de tjener.
For avancerede producenter, der navigerer i de dobbelte krav om lederskab inden for teknologisk ydeevne og miljømæssig ansvarlighed, repræsenterer investering i præcisionsstøbningskapacitet – hvad enten det er en producent eller som en sofistikeret specificerende kunde – en af de højest mulige forpligtelser, der er tilgængelige i det nuværende industrielle landskab.