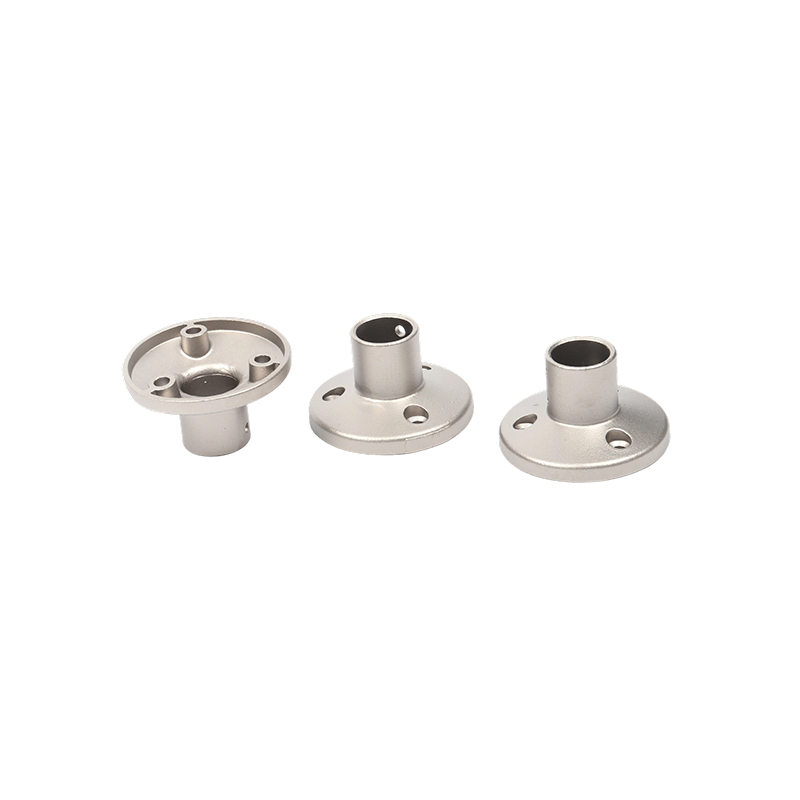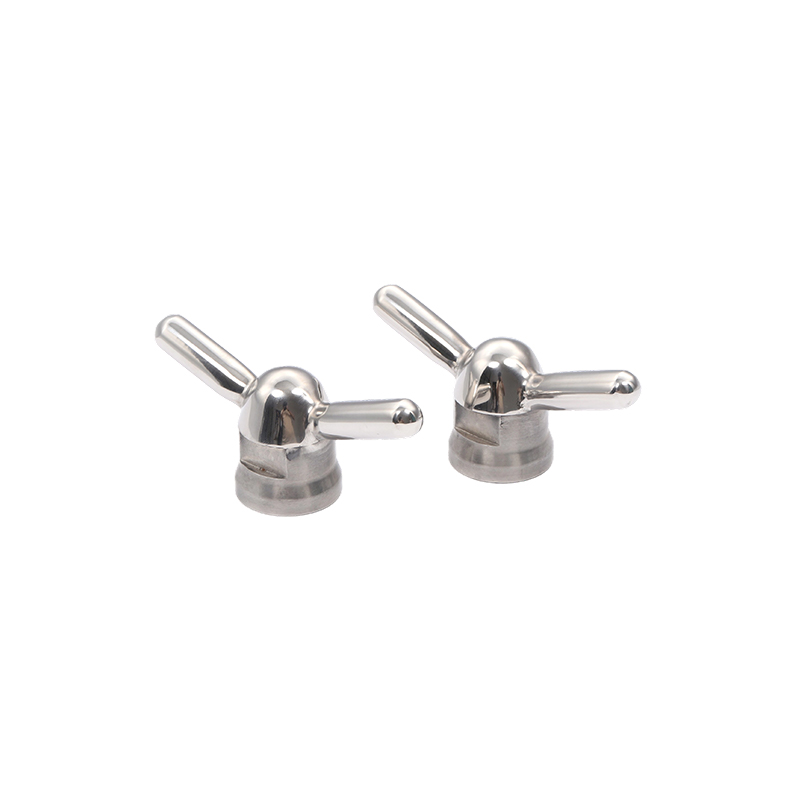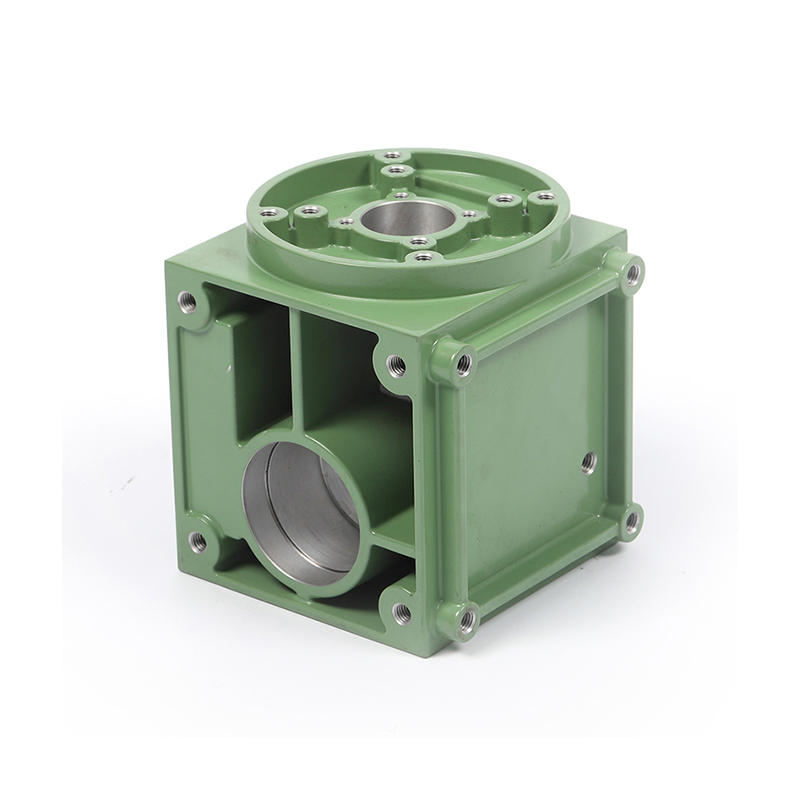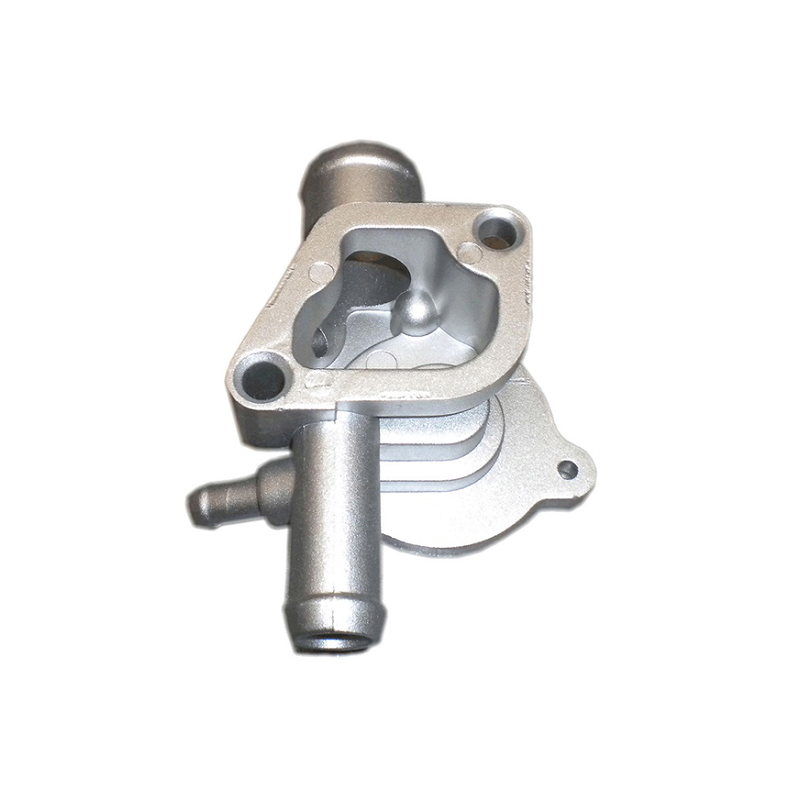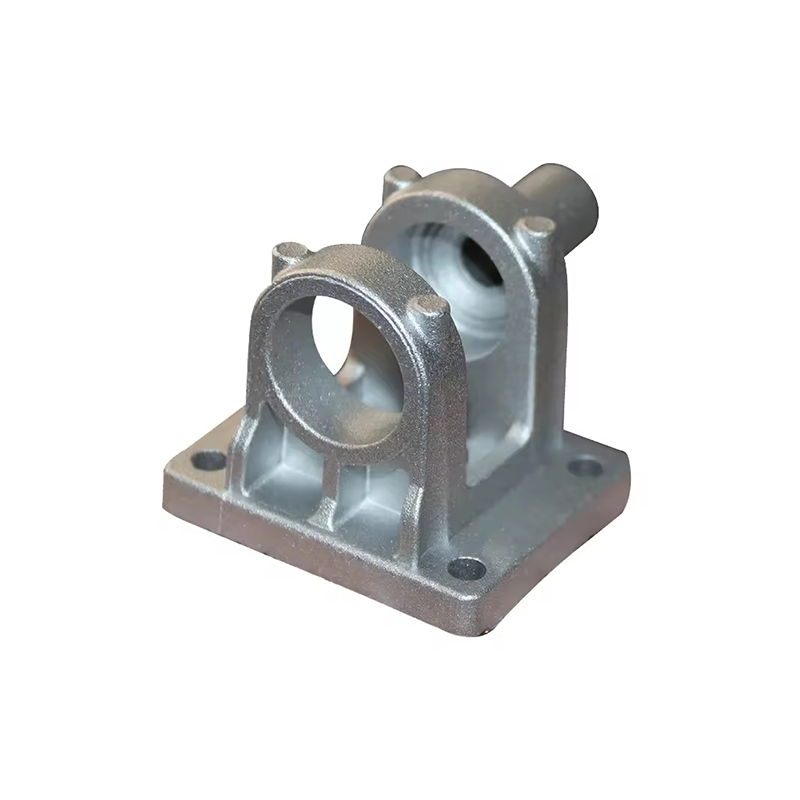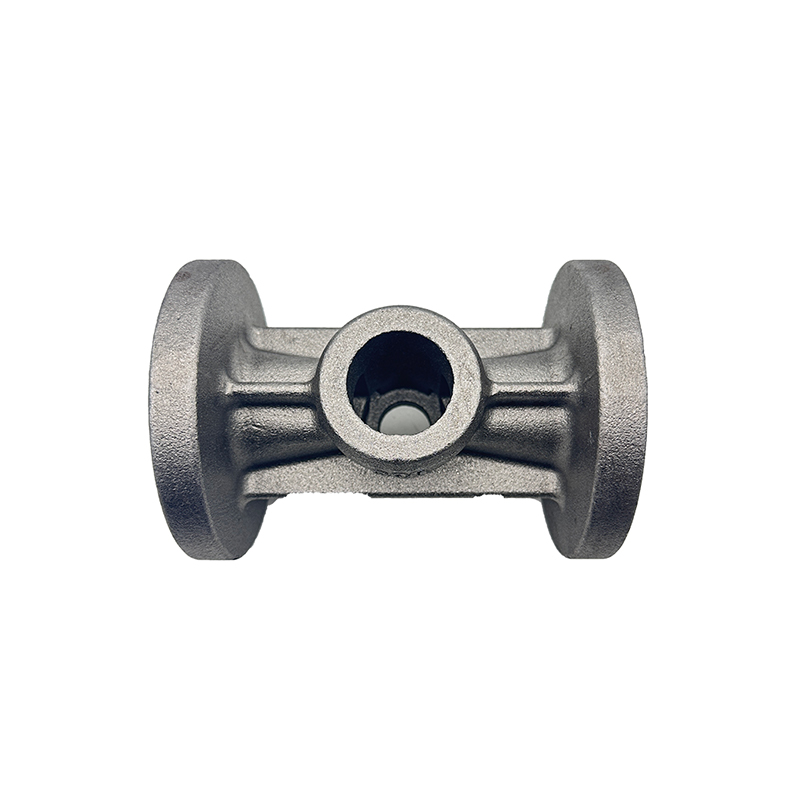
Letvægts præcisionsstøbning sidder ved konvergensen af materialevidenskab, værktøjsteknik og dimensionskontrol. Det gør det muligt for producenter på tværs af rumfarts-, bil-, medicin- og forsvarssektorer at producere komplekse metalkomponenter i næsten netform, der kombinerer minimal masse med snævre tolerancer - kvaliteter, der i stigende grad ikke er til forhandling i præstationsdrevne applikationer.
Hvad er letvægts præcisionsstøbning
Letvægts præcisionsstøbning refererer til en familie af metaldannende processer designet til at producere komponenter med høj dimensionel nøjagtighed, mens der bruges legeringer, der minimerer den samlede komponentmasse. I modsætning til konventionelle støbemetoder, hvor overskydende materiale forventes og fjernes gennem bearbejdning, sigter præcisionsstøbning efter et resultat, der næsten er i netform - den støbte del matcher nøje den endelige geometri, hvilket reducerer efterbehandling og materialespild samtidigt.
Udtrykket omfatter flere forskellige teknologier, herunder investeringsstøbning (tabt voks), trykstøbning med letvægtslegeringer, klemstøbning og semi-solid metalstøbning. Det, der forener dem, er det dobbelte mandat: opnå repeterbar geometrisk præcision og brug materialer, hvis tæthed-til-styrke-forhold giver meningsfulde vægtbesparelser. Aluminiumslegeringer, magnesiumlegeringer og titanlegeringer er de mest udbredte materialefamilier i dette rum.
Kernestøbningsmetoder og deres egenskaber
Investeringsstøbning
Investeringsstøbning, historisk kendt som tabt-voks-processen, er fortsat benchmark for geometrisk kompleksitet i præcisionsstøbning. Et voksmønster er belagt i lag af keramisk gylle, som hærder til en skal. Voksen smeltes derefter ud, og smeltet metal hældes i den keramiske form. Ved anvendelse på letvægtslegeringer såsom A356 aluminium eller Ti-6Al-4V titanium kan investeringsstøbning opnå vægtykkelser så tynde som 0,8 mm og tolerancer inden for 0,1 mm pr. 25 mm dimension.
Processen er især velegnet til rumfartsturbinekomponenter, kirurgiske implantatrammer og tyndvæggede strukturelle beslag, hvor både geometrisk forvikling og lav vægt er obligatorisk. Dens vigtigste begrænsning er cyklustiden: Hver keramisk skal kræver flere tørretrin, hvilket gør den mindre egnet til ekstremt store produktionsserier.
Trykstøbning af aluminium
Højtryks-aluminiumstøbning er arbejdshesten i letvægtspræcisionsstøbning i bilindustrien og forbrugerelektronikfremstilling. Smeltet aluminium sprøjtes ind i hærdede stålmatricer under tryk fra 10 til 175 MPa. Cyklustider måles i sekunder i stedet for timer, og processen holder pålideligt tolerancer på plus eller minus 0,05 mm under stabile produktionsforhold.
Legeringer såsom ADC12, A380 og Silafont-36 er formuleret specifikt til trykstøbning, og tilbyder god flydende, lav krympning og korrosionsbestandighed. Vakuum-assisteret trykstøbning reducerer gasporøsiteten yderligere, hvilket gør det muligt at varmebehandle og svejse dele - egenskaber, som traditionelle trykstøbninger ofte mangler.
Magnesiumstøbning
Magnesium er det letteste strukturelle metal i udbredt ingeniørmæssig brug med en densitet på cirka 1,74 g/cm3 sammenlignet med 2,7 g/cm3 for aluminium. Thixostøbning og varm-kammer trykstøbning af magnesiumlegeringer såsom AZ91D og AM60B muliggør produktion af tyndvæggede, lette kabinetter og strukturelle komponenter. Magnesiumstøbning er særligt fremtrædende i bærbare chassis, ratstammekomponenter og rumfartskonstruktioner, hvor hver gramreduktion har betydningsfulde omkostninger eller præstationsimplikationer.
Klemstøbning og halvfast bearbejdning
Squeeze casting påfører hydraulisk tryk under størkning, undertrykker porøsitet og forbedrer mekaniske egenskaber ud over, hvad konventionel trykstøbning opnår. Halvsolid metalstøbning, inklusive rheocast- og thixocast-varianterne, behandler legeringen i en delvis fast tilstand, hvilket giver en fin, kugleformet mikrostruktur, der modstår varm rivning. Begge metoder vokser i anvendelse til sikkerhedskritiske strukturelle komponenter såsom kontrolarme, knoer og motorophæng, hvor letvægtsaluminium også skal opfylde krævende trætheds- og slagkrav.
Materialevalg til vægtkritiske applikationer
Den valgte legering styrer grundlæggende, hvad støbeprocessen kan opnå i form af minimumssnittykkelse, overfladefinish, varmebehandlebarhed og efterstøbningsbearbejdelighed. Tabellen nedenfor sammenligner de mest almindelige legeringsfamilier, der anvendes til letvægtspræcisionsstøbning.
| Legering familie | Massefylde (g/cm3) | Typisk UTS (MPa) | Primær proces | Nøglefordel |
|---|---|---|---|---|
| Aluminium A356-T6 | 2.68 | 262 | Investering / Gravity die | Fremragende støbeevne og svejsbarhed |
| Aluminium A380 | 2.71 | 317 | Højtryks trykstøbning | Høj flydeevne til tynde vægge |
| Magnesium AZ91D | 1.81 | 230 | Hot-kammer trykstøbning | Strukturel mulighed med laveste tæthed |
| Titanium Ti-6Al-4V | 4.43 | 950 | Vakuum investering støbning | Højeste styrke-til-vægt-forhold |
| Aluminium-Silicon Silafont-36 | 2.65 | 340 | Vakuum støbt/pressestøbt | Varmebehandles, svejsbar |
Titanium støbegods indtager et specialiseret segment. Selvom det er tættere end aluminium og magnesium, tilbyder titanium en specifik styrke, der overstiger begge, hvilket gør det til det foretrukne materiale, når de strukturelle krav er ekstreme, og vægtbudgetterne stadig er stramme - en situation, der er almindelig i militære flyskrog og medicinske implantater.
Standarder for dimensionskontrol og tolerance
Præcision i støbning kvantificeres gennem tolerancer, overfladefinish og porøsitetsgrænser. Industristandarder såsom ISO 8062, ASTM B85 og AMS 2175 definerer acceptable dimensionelle variationsbånd for støbte komponenter afhængigt af processen, legeringen og påtænkte serviceforhold.
Investeringsstøbeprocesser, der arbejder med aluminium og titanium, opfylder almindeligvis CT4 til CT6 tolerancegrader under ISO 8062, svarende til tolerancer i intervallet 0,26 mm til 0,74 mm for en 50 mm dimension. Højtryksstøbning kan opnå strammere CT4 til CT5 kvaliteter på funktioner, der er direkte dannet af matricen, selvom skillelinjefunktioner og ejektorsidedimensioner er genstand for større variation.
Overfladeruhed er lige så vigtig i mange applikationer. As-cast investeringsstøbegods leverer typisk Ra-værdier mellem 1,6 og 3,2 mikrometer, hvilket i mange rumfarts- og medicinske sammenhænge eliminerer behovet for bearbejdning på ikke-parrende overflader. Trykstøbegods opnår typisk Ra-værdier på 0,8 til 2,0 mikrometer på matriceformede flader.
Porøsitetsstyring: The Hidden Precision Challenge
Intern porøsitet - hulrum dannet af indespærret gas eller krympning af størkning - er den mest almindelige defekt i letvægtsstøbegods, og den primære årsag til, at præcisionsstøbegods mislykkes i ikke-destruktiv evaluering. Vakuum-assisteret trykstøbning, kontrolleret størkning gennem rettet afkøling og varm isostatisk presning (HIP) efterbehandling er de tre hovedstrategier, der bruges til at bringe porøsiteten inden for specifikationerne. HIP, som anvender samtidig varme og tryk for at kollapse indre hulrum, er standardpraksis for titanium-rumfartsstøbegods og i stigende grad brugt til strukturelle aluminiumskomponenter i elektriske køretøjsplatforme.
Den lette præcisionsstøbeproces: Trin for trin
Uanset den specifikke metode, følger en letvægtspræcisionsstøbning med produktionshensigt en logisk sekvens af trin, der balancerer hastighed, kvalitet og omkostninger.
- Design og simulering: Komponentgeometri er konstrueret til støbbarhed ved hjælp af finite element og fluid-flow simuleringssoftware. Størkningsmodellering identificerer potentielle hot spots, krympningszoner og portsteder, før noget værktøj skæres.
- Værktøjsfremstilling: Matricer eller investeringsstøbeværktøj bearbejdes, typisk af H13 værktøjsstål til trykstøbning eller aluminium til prototypeinvesteringsstøbemønstre. Dimensionel inspektion udføres, før der hældes metal.
- Forberedelse af legering: Metalladning smeltes, afgasses og analyseres kemisk ved hjælp af optisk emissionsspektrometri for at bekræfte, at sammensætningen er inden for specifikationerne. Afgasning er kritisk for aluminium og magnesium for at fjerne opløst brint.
- Casting: Metal indføres i formen eller formen under kontrollerede temperatur-, tryk- og hastighedsparametre. Til investeringsstøbning forvarmes skallerne for at sikre fuldstændig fyldning og retningsbestemt størkning.
- Køling og udkastning: Kontrollerede afkølingshastigheder styrer mikrostrukturen. Hurtig bratkøling efter støbning efterfølges ofte af ældning eller opløsningsvarmebehandling for at udvikle de nødvendige mekaniske egenskaber.
- Efterbehandling og inspektion: Porte og stigrør fjernes, overflader skubblæses eller kemisk behandles, og dele gennemgår dimensionsinspektion ved koordinatmålemaskine (CMM), røntgen- eller CT-scanning for intern porøsitet og mekanisk kupontest, hvor det er nødvendigt.
Industri applikationer
Luftfart og forsvar
Letvægts præcisionsstøbning i rumfart er domineret af investeringsstøbte titanium- og aluminiumkomponenter: turbinehuse, strukturelle beslag, flyelektronikkabinetter og hydrauliske manifolder. Evnen til at konsolidere samlinger, der tidligere krævede flere bearbejdede stykker til en enkelt støbning, er en stor omkostnings- og vægtfaktor. Et strukturelt beslag, der tidligere bestod af fem svejsede detaljer, kan ofte ombygges som én investeringsstøbning med identisk eller overlegen mekanisk ydeevne.
Biler og elektriske køretøjer
Automotive letvægtsstøbning er under hurtige forandringer drevet af elektrificering. Batteridrevne elektriske køretøjer kræver strukturelle komponenter, der håndterer kollisionsbelastninger uden stålets massestraf, og chassisstrategier med flere materialer er i stigende grad afhængige af store aluminiumsstøbegods som strukturelle knudepunkter. Den såkaldte gigacasting-tilgang - at producere hele bagerste undervognssektioner som enkelte aluminiumsstøbegods - er en direkte forlængelse af præcisionsstøbeprincipper, der anvendes i produktionsskala. Underrammeknuder, motorhuse, varmevekslere og affjedringsknogler er blandt de letvægtspræcisionsstøbegods med højeste volumen i bilindustrien i dag.
Medicinske og implanterbare enheder
Titanium investeringsstøbning tjener ortopædisk og spinal implantatfremstilling, hvor biokompatibilitet, korrosionsbestandighed og præcis dimensionskontrol er påkrævet samtidigt. Støbt titanlegering bruges til rygmarvsbure, hofte- og knæ-rekonstruktionskomponenter og traumefikseringshardware. Overfladetekstur i implantatstøbegods håndteres bevidst: ru teksturer fremmer osseointegration, mens glatte lejeoverflader minimerer slidaffald.
Industri og energi
Pumpehuse, ventilhuse, kompressorkomponenter og turbineblade i industrielt energiudstyr repræsenterer et voksende segment for letvægts præcisionsstøbning. I applikationer, hvor massereduktion direkte reducerer energiforbruget - roterende komponenter i pumper og kompressorer - fortrænger aluminium- og magnesiumstøbegods gråjern, hvilket giver effektivitetsgevinster, der genvinder værktøjsinvesteringer inden for relativt korte produktionsserier.
Kvalitetssikring og ikke-destruktiv evaluering
Præcisionen i letvægtspræcisionsstøbning strækker sig til inspektionsregimet. For sikkerhedskritiske komponenter er følgende ikke-destruktive evalueringsmetoder almindeligvis specificeret i indkøbsdokumentationen.
Røntgenundersøgelse ved hjælp af røntgen- eller computertomografi afslører indre porøsitet, indeslutninger og kolde lukker. Især CT-scanning er blevet guldstandarden for komplekse støbninger, fordi den producerer et tredimensionelt kort over indre tilstand, der kan overlejres med CAD-modellen for at verificere både geometri og integritet samtidigt. Fluorescerende penetrantinspektion registrerer overfladebrydende revner og lapninger. Dimensionsbekræftelse af CMM bekræfter kritiske grænsefladedimensioner, lejeboringer og fladhed i parringsoverfladen. Mekaniske testkuponer hældt fra den samme varme bekræfter trækstyrke, flydespænding, forlængelse og hårdhed i henhold til materialespecifikation.
Designovervejelser for støbeingeniører
Effektiv letvægtspræcisionsstøbning begynder længe før metal hældes. Design-for-casting (DFC) principper styrer de geometriske beslutninger, der bestemmer, om en komponent kan produceres gentagne gange inden for tolerance. Ensartede vægsektioner forhindrer differentiel størkning og de varme punkter, der skaber krympeporøsitet. Trækvinkler på 1 til 3 grader på lodrette overflader tillader ren udkastning fra matricer. Generøse fileter ved krydsende vægge fordeler stress under størkning og i brug. Ribber er mere effektive end at øge den samlede vægtykkelse for at opnå stivhed i lette strukturer.
Topologioptimeringssoftware, der nu er bredt integreret i støbedesign-workflowet, genererer organiske minimumsmassegeometrier, der kun dirigerer metal, hvor der er et strukturelt behov. Disse optimerede geometrier, der engang kun var gennemførlige i additiv fremstilling, realiseres i stigende grad gennem investeringsstøbning takket være fremskridt inden for keramisk skalteknologi og brugen af 3D-printede voksmønstre genereret direkte fra topologioptimeringsoutput.
Nye udviklinger på området
Flere teknologiske retninger udvider aktivt grænserne for letvægts præcisionsstøbning. Binder jet-sand-udskrivning og stereolitografi-baseret keramisk formudskrivning eliminerer mønsterværktøj fuldstændigt til prototype- og lavvolumenproduktion, hvilket komprimerer udviklingstidslinjer fra uger til dage. Halvsolid aluminiumsbehandling påført strukturelle dele med høj integritet er på vej ind i større bilproduktion. Procesovervågning i realtid ved hjælp af indlejrede sensorer i matricer kombineret med maskinlæringsmodeller, der er trænet på historiske defektdata, muliggør styring af lukket sløjfe af fyldning, størkning og afkøling - hvilket reducerer skrothastigheder og muliggør strammere procesvinduer. Endelig tilbyder nye aluminium-lithium- og aluminium-scandium-legeringssystemer tæthedsreduktioner på 5 til 10 procent i forhold til konventionelle aluminiumslegeringer, mens de bibeholder eller forbedrer mekaniske egenskaber, hvilket åbner yderligere muligheder for vægtreduktion for støbte rumfartskonstruktioner.
Omkostningsdrivere og økonomiske overvejelser
Letvægts præcisionsstøbning medfører højere enhedsværktøjsomkostninger end konventionel støbning eller fremstilling til simple geometrier, men økonomien bliver overbevisende ved moderat til høj volumen, og når de samlede ejeromkostninger evalueres. Reduceret bearbejdning efter støbning sænker omkostningerne ved fremstillingsarbejde og skæreværktøj. Delkonsolidering reducerer monteringstid, antal fastgørelseselementer og inspektionsbyrde. Vægtreduktion i luft- og rumfart betyder direkte brændstofbesparelser over en levetid målt i årtier. I elektriske køretøjer udvider massereduktion rækkevidden eller tillader batterireduktion, med omkostningsimplikationer i hele køretøjets levetid.
Det break-even volumen, hvorved investeringer i præcisionsstøbeværktøj genvindes, varierer efter proces og delkompleksitet. Investeringsstøbeværktøj til luftfartsdele i aluminium genvindes typisk over et par hundrede dele. Aluminium trykstøbning værktøj til automotive applikationer er økonomisk berettiget ved årlige volumener fra et par tusinde dele opad, afhængigt af matrice omkostninger.
Valg af en letvægtspræcisionsstøbepartner
Kapacitetskløften mellem støbeleverandører er betydelig. Et støberi udstyret til ægte letvægts præcisionsstøbning opretholder kontrolleret atmosfærisk smeltning for at forhindre oxidation af reaktive legeringer, kalibreret CMM-udstyr til dimensionsvalidering, CT-scanningskapacitet til intern inspektion af kritiske dele og dokumenteret metallurgisk kompetence for de specifikke legeringsfamilier, der er relevante for applikationen. Certificeringer såsom AS9100 for rumfart, ISO 13485 for medicinsk udstyr og IATF 16949 for biler er pålidelige proxyer for den underliggende procesdisciplin, der kræves for at fremstille præcisionsstøbninger inden for specifikation konsekvent.
Tidlig leverandørengagement - involvering af støberiet under komponentdesign snarere end kun i tilbudsfasen - giver konsekvent bedre resultater. Støberiingeniører kan identificere designfunktioner, der komplicerer eller kompromitterer støbningen, før værktøjet udføres, og kan foreslå geometriændringer, der bevarer designhensigten, samtidig med at de forbedrer udbytte, dimensionskonsistens og i sidste ende omkostninger.